دليل عملية الصهر الانتقائي بالليزر (SLM) للمعادن
تستخدم تقنية SLM ليزراً عالي الطاقة لصهر المسحوق المعدني إلى أجزاء عالية الكثافة. لضمان نجاح التصنيع والالتزام بالمواعيد النهائية، يرجى تقييم الخصائص الفيزيائية وإرشادات التصميم التالية قبل تقديم طلبك.
[01]قدرات المعدات والخصائص الميكانيكية للمواد
حدود التصنيع والتسامحات القياسية ومؤشرات الخصائص الفيزيائية للمواد
خصائص المواد
| المادة | الكثافة (g/cm³) | حد الخضوع (MPa) | قوة الشد (MPa) | الاستطالة (%) | الصلابة | الموصلية الحرارية | الموصلية الكهربائية | المقاومية الكهربائية |
|---|---|---|---|---|---|---|---|---|
| فولاذ مقاوم للصدأ 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| ألومنيوم AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| ألومنيوم 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| فولاذ التصلب بالترسيب 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| سبيكة تيتانيوم TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| تيتانيوم نقي TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| فولاذ الأدوات 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| سبيكة فائقة Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| النحاس Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| سبيكة نحاس CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
معايير التسامح الأبعادي للطباعة
[02]مخاطر الطباعة واستراتيجيات التخفيف (مع صور)
المشاكل الفيزيائية الشائعة وحلول التخفيف باستخدام CAD
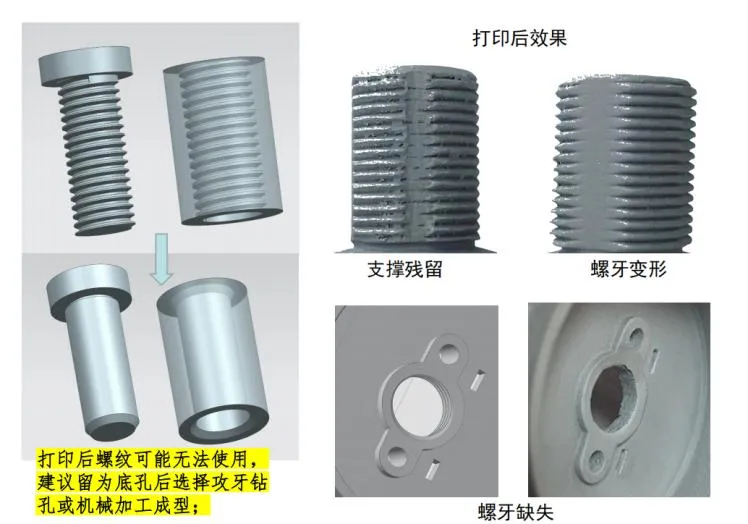
طباعة الهياكل الملولبة (الخيوط الداخلية والخارجية)
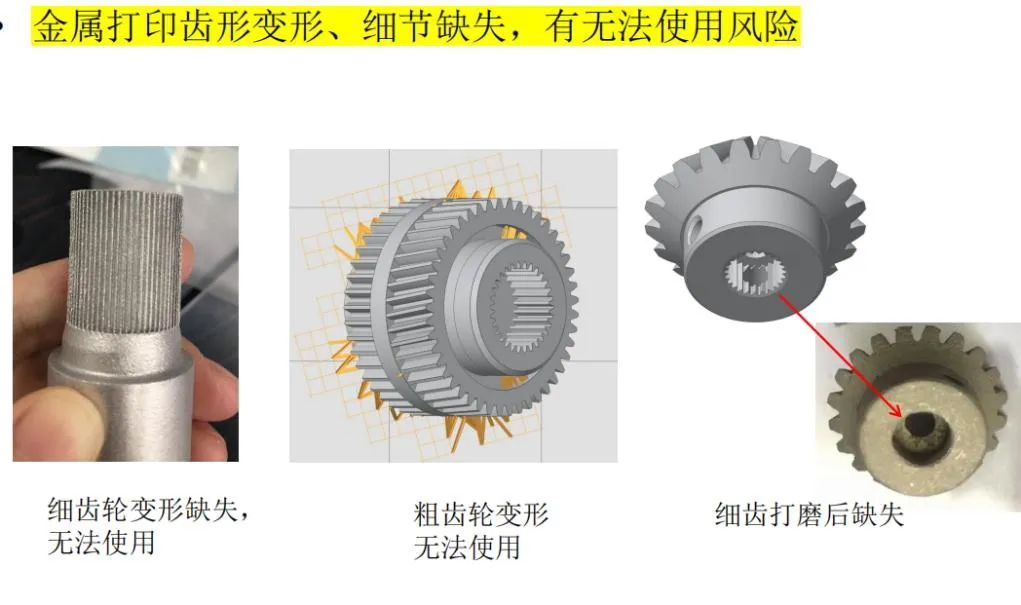
هياكل التروس / الأسنان
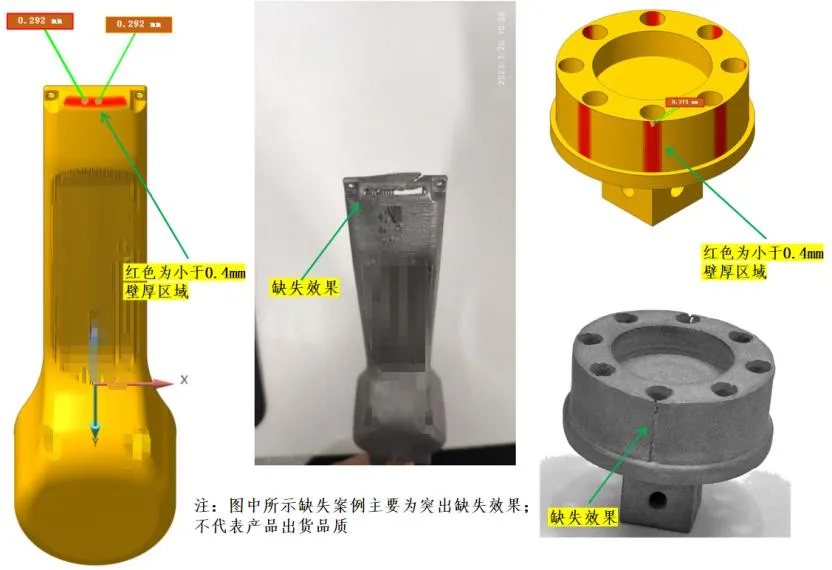
حدود الجدران الرقيقة (سمك الجدار ≤ 0.5 مم)
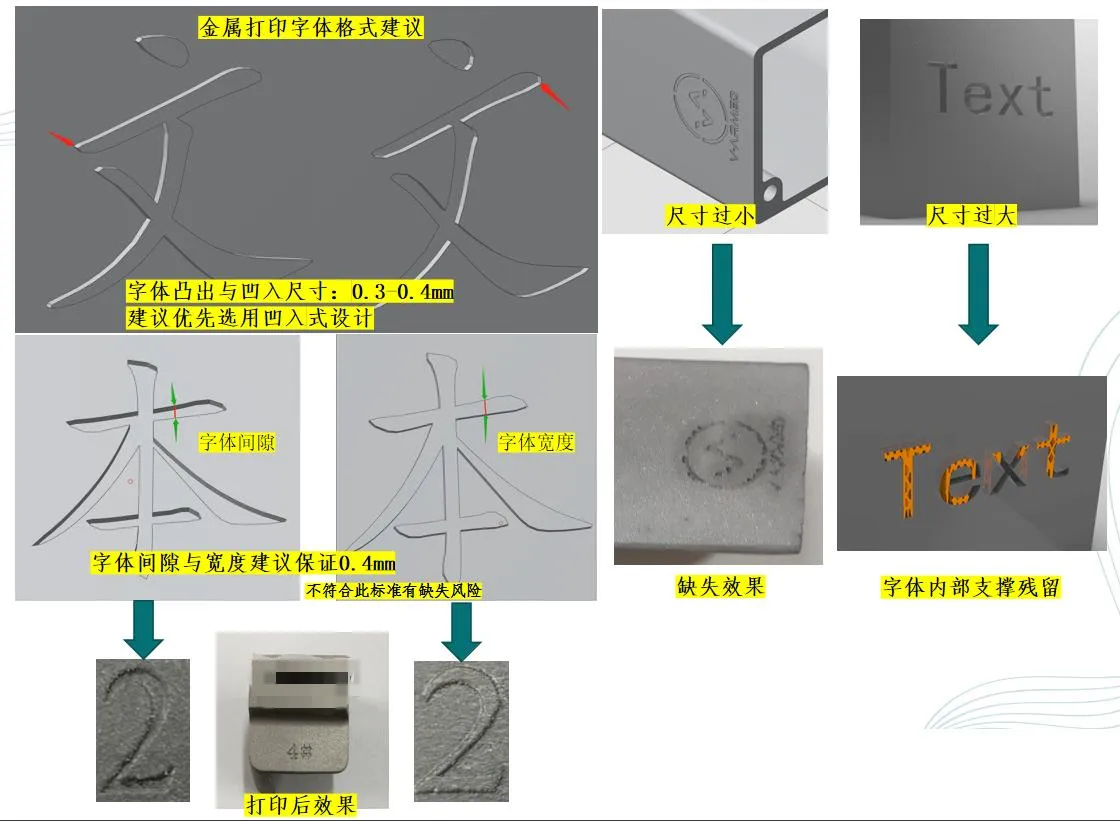
النصوص والتفاصيل الدقيقة (حجم التفاصيل ≤ 0.3 مم)
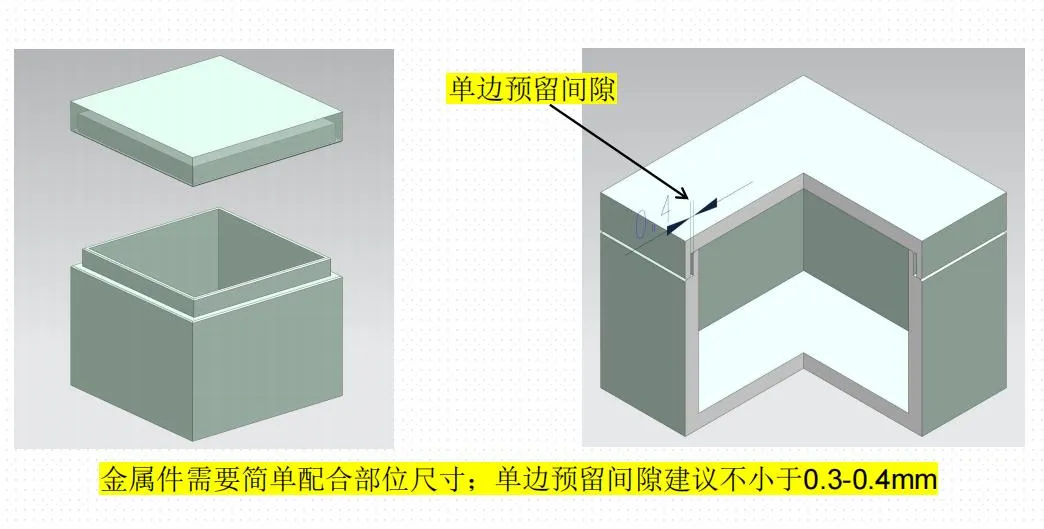
خلوص التجميع للأجزاء المركبة
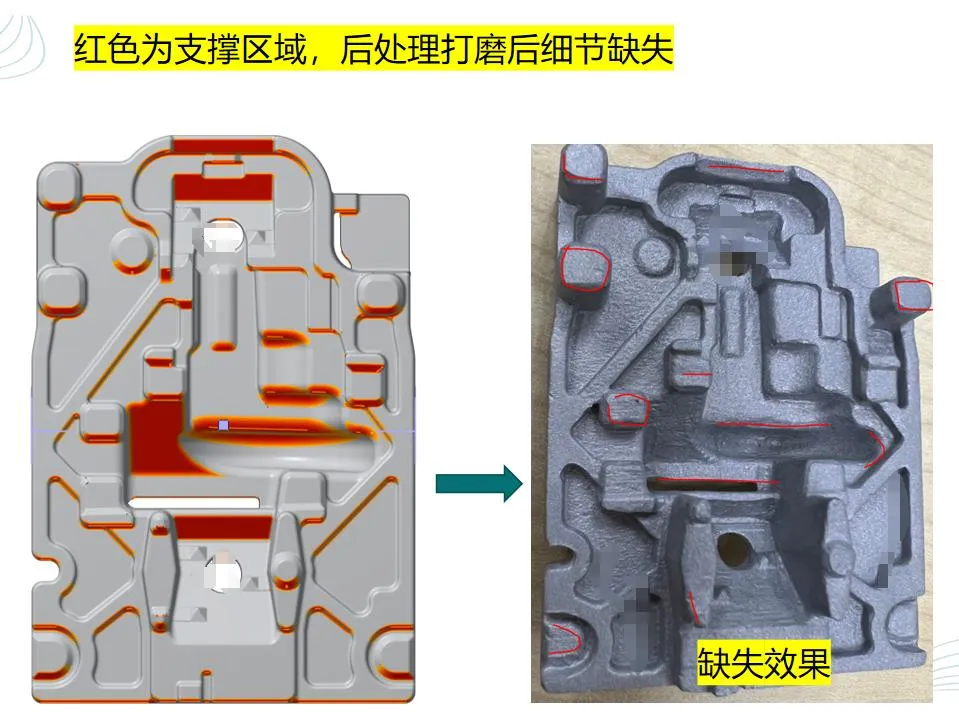
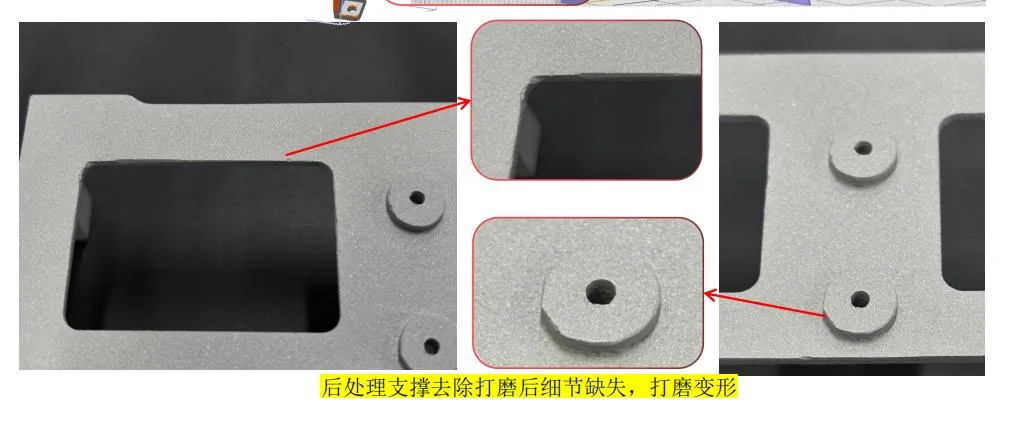
أسطح الدعم وخشونة السطح السفلي
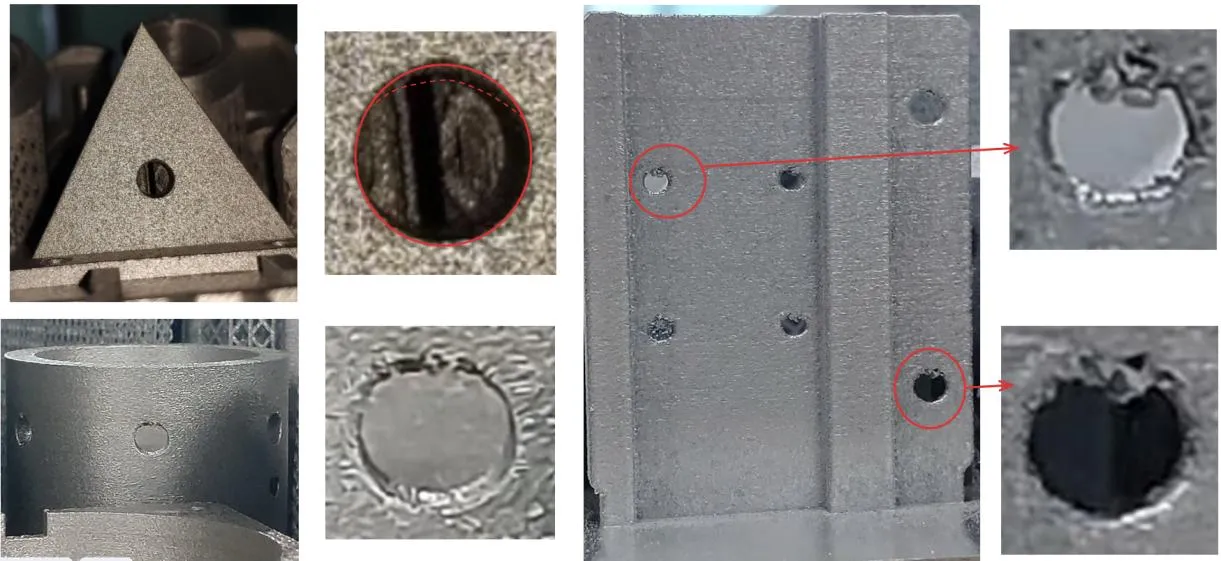
تشوه الثقوب والخبث على الجدران
بقايا المسحوق في التجاويف المغلقة
بقايا الدعامات في الأخاديد العميقة / القنوات الداخلية
ملاحظات حول البنية الدقيقة للحواف
[03]إرشادات التصميم للتصنيع الإضافي (DfAM)
معايير التصميم باستخدام CAD المتوافقة مع خصائص التقطيع ودعم حوض الانصهار
مواصفات 01. زوايا البروز والدعم الذاتي
الزاوية ≥ 45°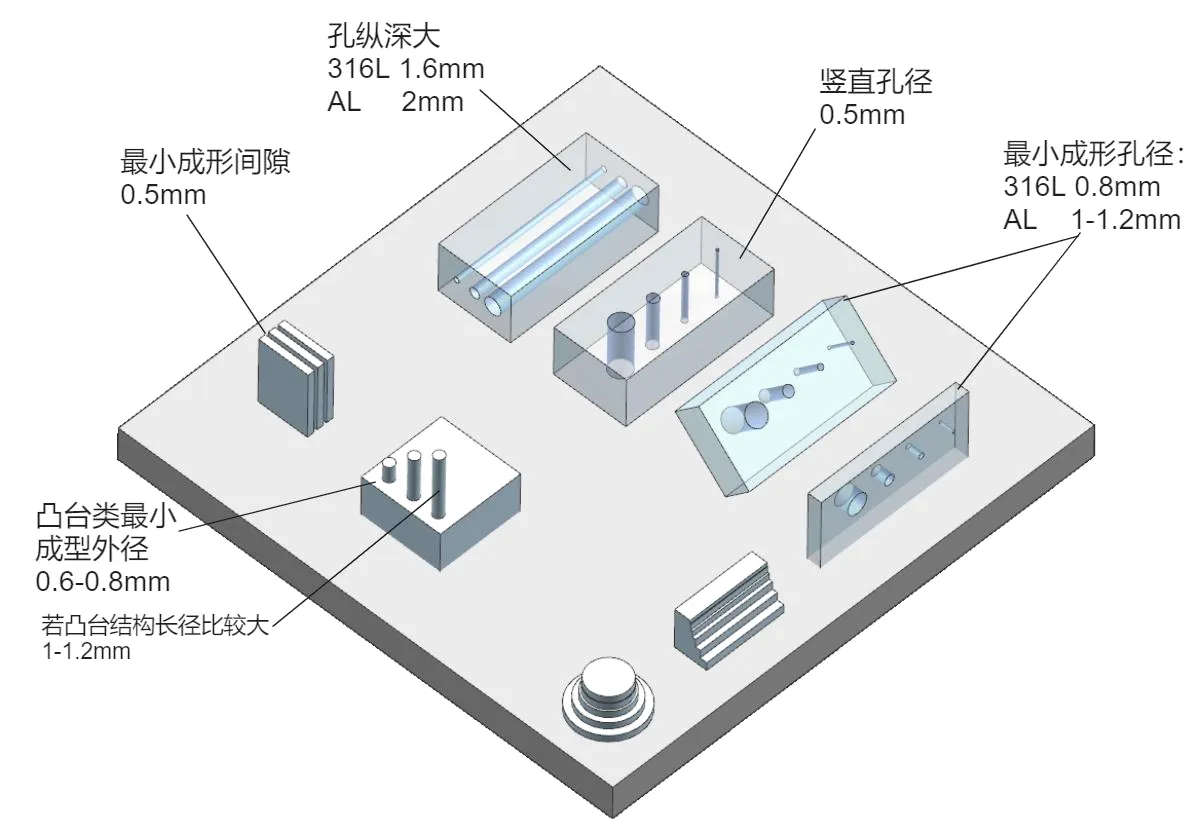
مواصفات 02. القنوات والتجاويف المغلقة مع تفريغ المسحوق
قطر الثقب ≥ 2.0 مم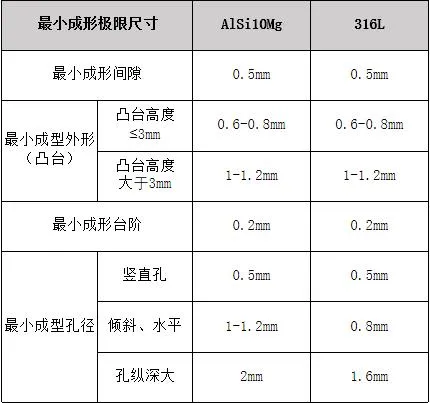
دليل عملية SLA (عالية الدقة)
تستخدم تقنية SLA ليزراً فوق بنفسجي لتصلب راتنج الفوتوبوليمر السائل طبقة تلو الأخرى، مما يوفر تشطيباً عالياً للغاية ودقة استثنائية. مثالية للنماذج الجمالية، ونماذج التحقق، والأجزاء ذات التفاصيل الدقيقة.
[01]قدرات المعدات والخصائص الميكانيكية للمواد
حدود التصنيع والتسامحات القياسية ومؤشرات الخصائص الفيزيائية للمواد
خصائص المواد
| المادة | الكثافة (g/cm³) | درجة حرارة الانحراف الحراري (°C) | حد الخضوع (MPa) | قوة الشد (MPa) | مقاومة الانحناء (MPa) | معامل المرونة (MPa) | الاستطالة (%) | الصلابة (Shore D) |
|---|---|---|---|---|---|---|---|---|
| راتنج أبيض متعدد الاستخدامات شبيه ABS (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| راتنج عالي الصلابة مقاوم للصدمات (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| راتنج شفاف بالكامل (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| راتنج عالي الحرارة | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
معايير التسامح الأبعادي للطباعة
[02]مخاطر الطباعة واستراتيجيات التخفيف (مع صور)
المشاكل الفيزيائية الشائعة وحلول التخفيف باستخدام CAD
خطر الالتواء في الألواح الرقيقة الكبيرة
احتجاز السائل في الثقوب العمياء / التجاويف
[03]إرشادات التصميم للتصنيع الإضافي (DfAM)
معايير التصميم باستخدام CAD المتوافقة مع خصائص التقطيع ودعم حوض الانصهار
مواصفات 01. هياكل البروز وموضع الدعامات
الزاوية ≥ 30°دليل عملية التلبيد الانتقائي بالليزر لنايلون SLS
تقوم تقنية SLS بتلبيد مسحوق النايلون باستخدام ليزر CO₂. لا تتطلب هياكل دعم مادية، وتوفر صلابة ميكانيكية ومتانة ممتازة، وهي الخيار المفضل للأجزاء الوظيفية ذات الكميات الصغيرة.
[01]قدرات المعدات والخصائص الميكانيكية للمواد
حدود التصنيع والتسامحات القياسية ومؤشرات الخصائص الفيزيائية للمواد
خصائص المواد
| المادة | الكثافة (g/cm³) | درجة حرارة الانحراف الحراري (°C) | حد الخضوع (MPa) | قوة الشد (MPa) | مقاومة الانحناء (MPa) | معامل الشد (MPa) | معامل الانحناء (MPa) | الاستطالة (%) | الصلابة | مقاومة صدمة إيزود المحززة (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| نايلون أبيض PA12 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| نايلون مقوى بالألياف الزجاجية (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| مطاط مرن TPU | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
معايير التسامح الأبعادي للطباعة
[02]مخاطر الطباعة واستراتيجيات التخفيف (مع صور)
المشاكل الفيزيائية الشائعة وحلول التخفيف باستخدام CAD
إزالة المسحوق في التجاويف غير المدعومة
الالتواء على الأسطح المسطحة الكبيرة
[03]إرشادات التصميم للتصنيع الإضافي (DfAM)
معايير التصميم باستخدام CAD المتوافقة مع خصائص التقطيع ودعم حوض الانصهار
مواصفات 01. هندسة ذاتية الدعم وتصميم الخلوص
الخلوص ≥ 0.5 مم