琢光增材ZoLux AM
实时选型数据库 v1.1
SELECTIVE LASER SINTERING
金属选择性激光熔化 (SLM) 工艺指南
选择性激光熔化(SLM)技术通过高能激光熔化金属粉末成型高致密度零件。为确保制造成功率与交期,请在下单前评估以下物理特性与建模规范。
[01]设备能力与材料力学性能
加工极限、标准公差与材料物理性能指标
最大单体成型尺寸
400 × 350 × 350 mm
标准表面粗糙度
Ra 10 ~ Ra 12
下表面比上表面粗 2-3 度
标准交付状态
手工去支撑 + 80# 喷砂
可选亮砂 / CNC 精加工
成型致密度
≥ 99.5 %
接近锻件力学性能
材料性能参数表
状态模式:
| 材料名称 | 密度 (g/cm³) | 屈服强度 (MPa) | 抗拉强度 (MPa) | 断后伸长率 (%) | 硬度 | 导热率 | 导电率 | 电阻率 |
|---|---|---|---|---|---|---|---|---|
| 不锈钢 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| 铝合金 AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| 铝合金 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±З0 HRB | - | - | - |
| 沉淀硬化钢 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| 钛合金 TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| 纯钛 TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| 模具钢 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| 高温合金 Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| 铜 Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| 铜合金 CuCrZr/TCr1-0.15 | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
打印尺寸公差标准
≦ 100 mm± 0.2 mm
100 ~ 200 mm± 0.2 %
200 ~ 300 mm± 0.4 ~ 1.0 mm
> 300 mm± 1.0 ~ 5.0 mm
💡 对于精装配面(如 H7 轴承孔),建议在 3D 模型中预留加工余量,配合 CNC 减材后处理。
[02]打印风险与规避建议(含图文)
结合物理特性的高发问题与 CAD 规避方案
风险 #01[ SLM 工艺限制 ]
螺纹结构打印 (内外螺纹)
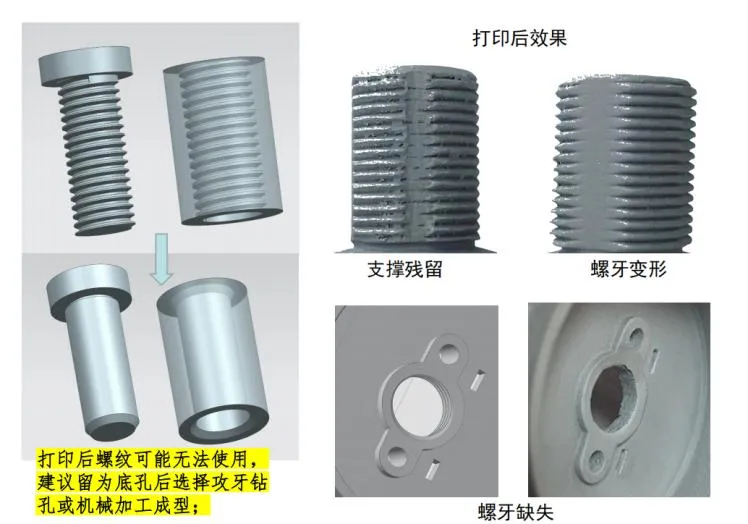
⚠️ 物理风险: 打印螺纹牙型容易粘粉挂渣,无法直接正常拧入配合。
💡 设计建议: 建议模型做预留孔/柱,后期通过人工攻牙或 CNC 精加工完成。
风险 #02[ SLM 工艺限制 ]
齿轮 / 齿形结构
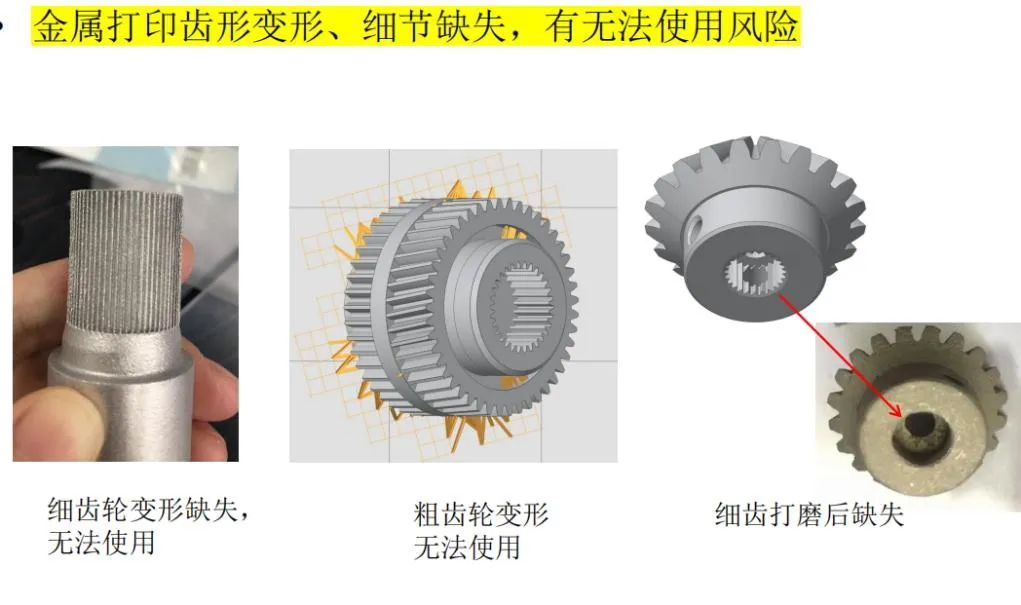
⚠️ 物理风险: 齿尖细节易挂渣缺损,齿轮啮合间隙不足会导致传动卡死。
💡 设计建议: 建议后期精铣加工齿形,或在 3D 模型中预留足够的啮合避空间隙。
风险 #03[ SLM 工艺限制 ]
薄壁结构极限 (壁厚 ≤ 0.5mm)
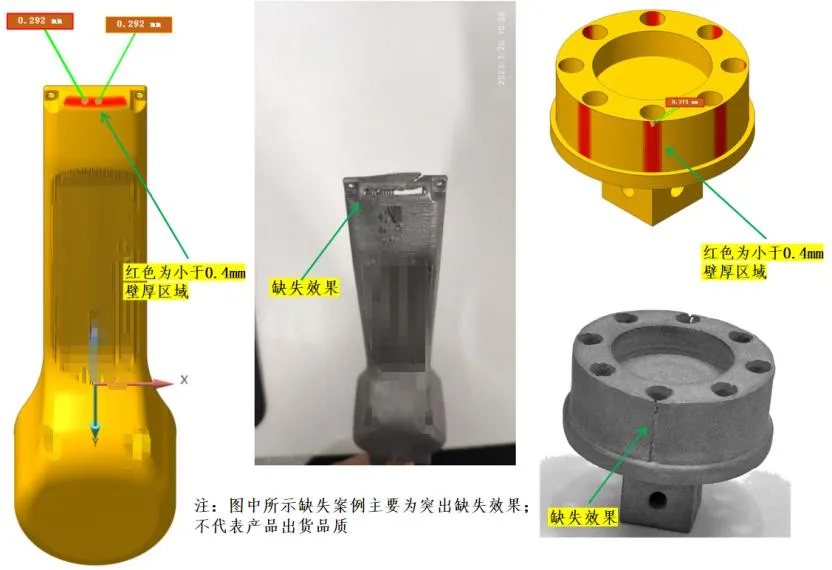
⚠️ 物理风险: 容易出现打印缺失、破裂或严重热应力翘曲变形。
💡 设计建议: 建议将非功能关键壁厚加厚至 0.8mm 以上,增强结构强度。
风险 #04[ SLM 工艺限制 ]
字体与微小细节 (凹凸尺寸 ≤ 0.3mm)
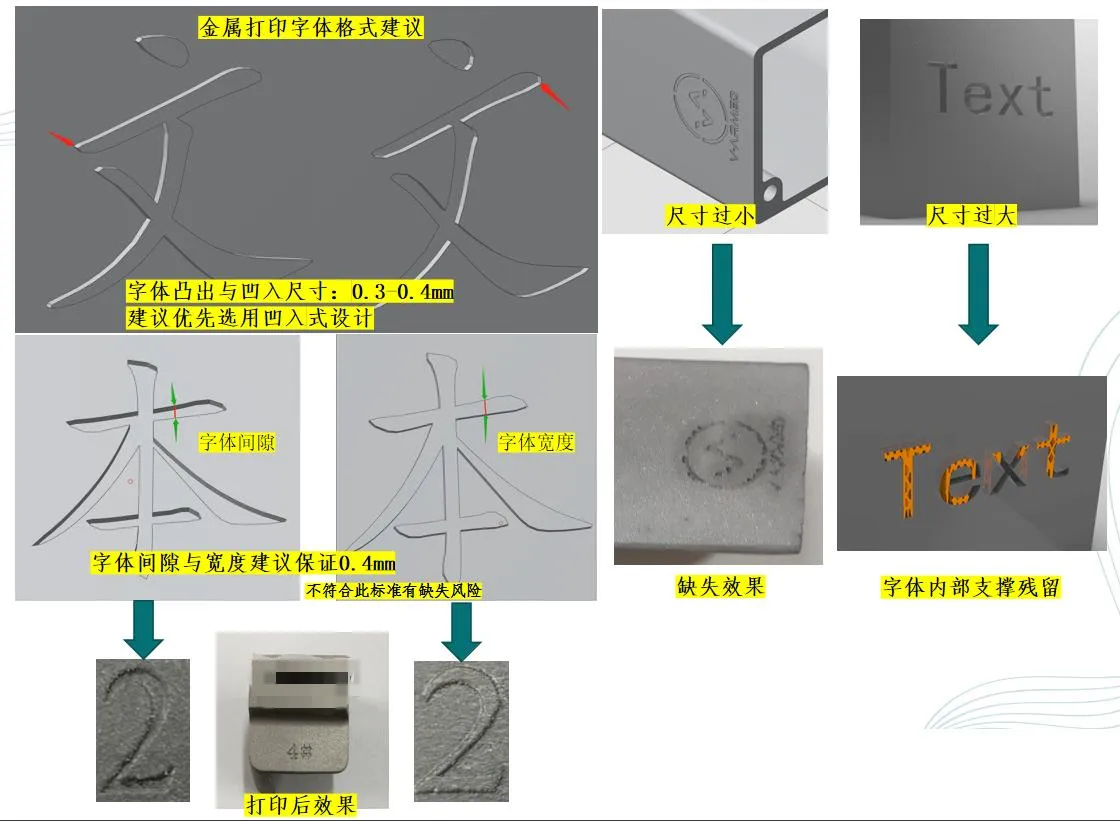
⚠️ 物理风险: 笔画间隙 ≤ 0.4mm 时容易粘粉糊字,细节丢失明显。
💡 设计建议: 凸字/凹字深度建议保留 0.2-0.3mm,线条宽度与间隙应 ≥ 0.4mm。
风险 #05[ SLM 工艺限制 ]
装配件配合间隙
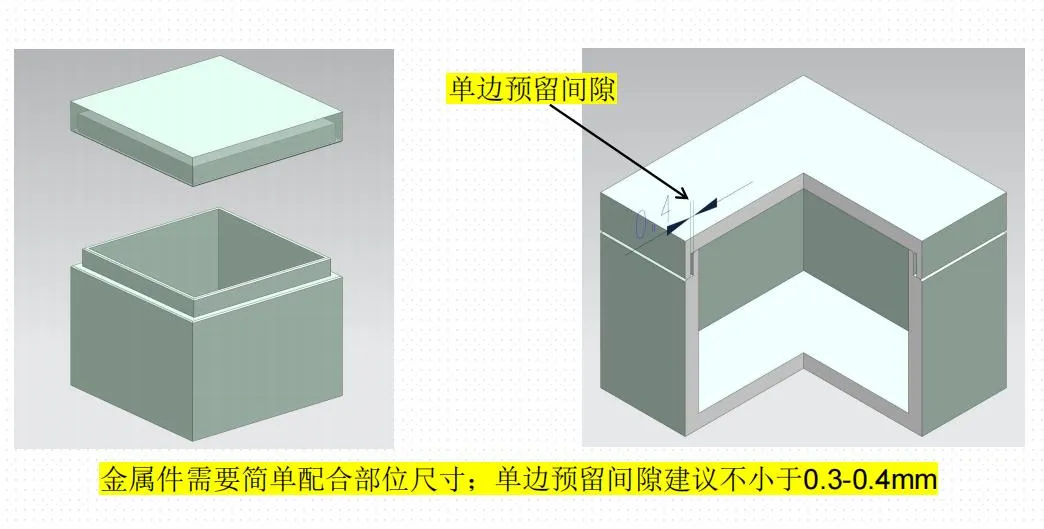
⚠️ 物理风险: 金属件表面具微粗糙度及热变形,零间隙设计将导致无法组装。
💡 设计建议: 相互配合面建议预留单边 0.3 - 0.4mm 的机械装配间隙。
风险 #06[ SLM 工艺限制 ]
支撑添加面与下表面粗糙
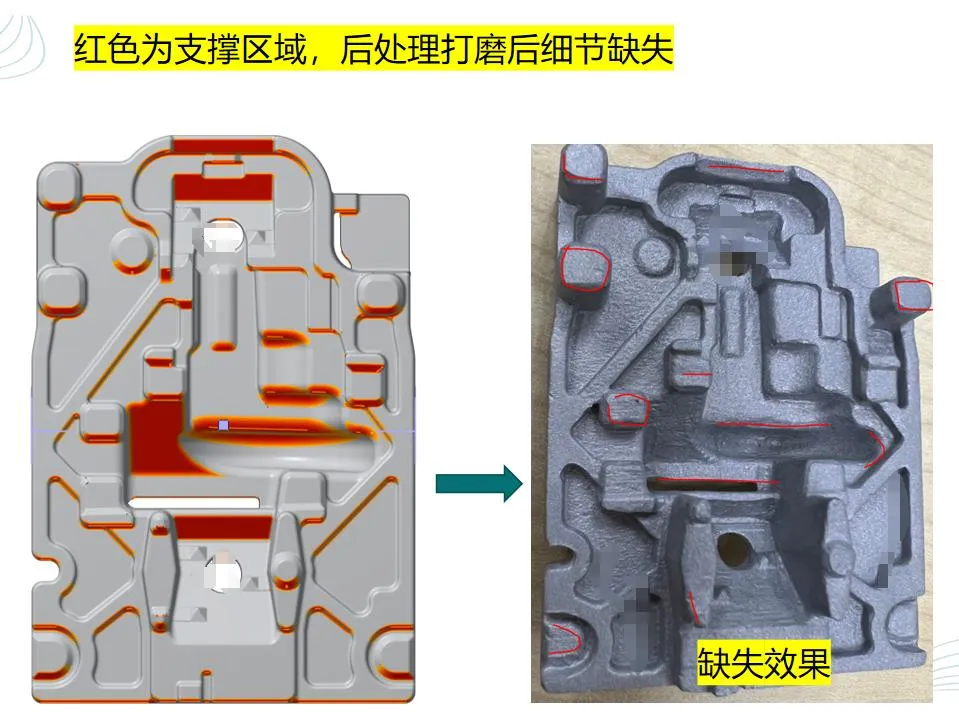
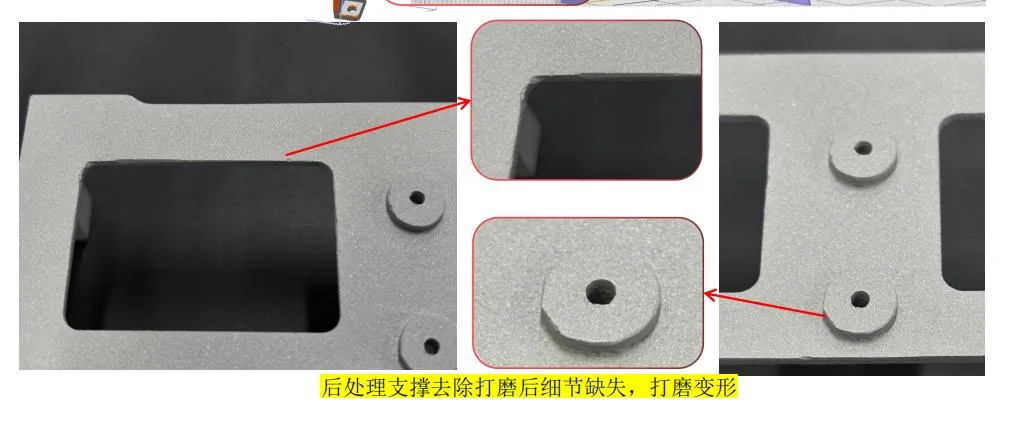
⚠️ 物理风险: 去除支撑区域打磨后留有痕迹,下表面粗糙度明显高于上表面。
💡 设计建议: 重要外观面请提前说明,以便工程团队调整摆放方位及免支撑区域。
风险 #07[ SLM 工艺限制 ]
圆孔变形与孔壁挂渣
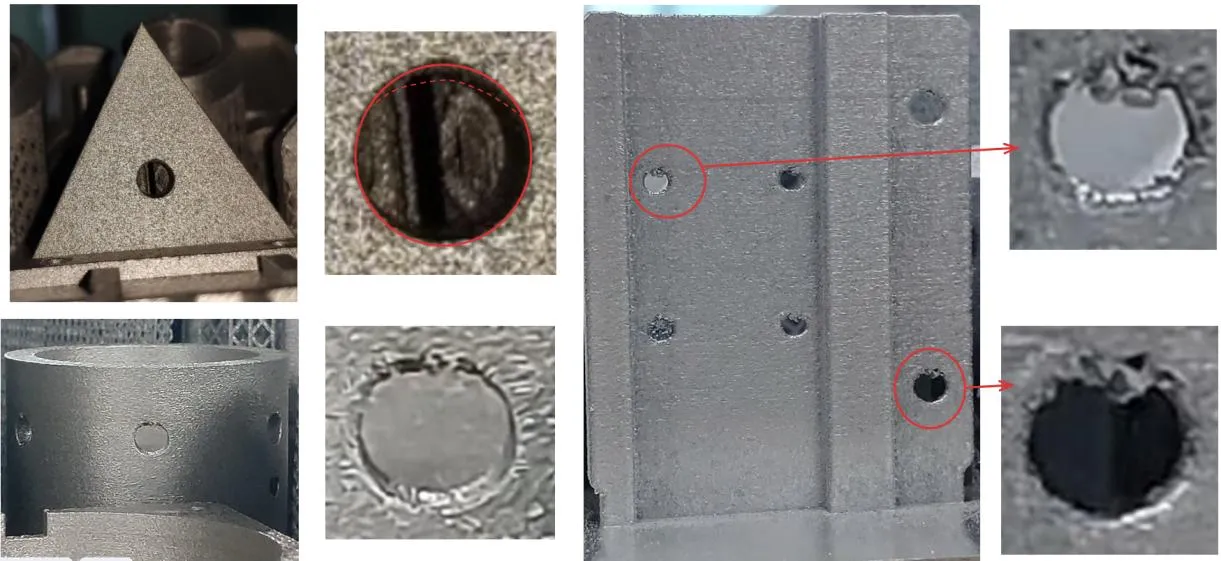
⚠️ 物理风险: 受激光扫描及重力影响,横向圆孔顶部易下垂挂渣、圆度超差。
💡 设计建议: 高精度装配孔建议预留加工余量,后期采用扩孔或铰孔工艺修整。
风险 #08[ SLM 工艺限制 ]
内部封闭腔体粉末残留
⚠️ 物理风险: 全封闭腔体内部的未熔化金属粉末无法吹扫与清空。
💡 设计建议: 建模时必须设计出粉孔/清粉流道(建议直径 ≥ 3mm)。
风险 #09[ SLM 工艺限制 ]
深缝/流道内部支撑残留
⚠️ 物理风险: 受物理工具空间限制,深狭缝或复杂流道内部支撑无法人工去除。
💡 设计建议: 采用自支撑结构设计(夹角 > 45°),尽量避免内部生长支撑。
风险 #10[ SLM 工艺限制 ]
轮廓微观棱线质感说明
⚠️ 物理风险: 棱线可能存在微小凹凸、R角(R0.05-R0.1)及微量粘粉粒。
💡 设计建议: 此为金属激光烧结正常物理现象,高光外观件请申请精抛光后处理。
[03]面向增材制造的建模规范 (DfAM)
符合切片熔池支撑特性的 CAD 设计基准
规范 01. 斜角与悬空自支撑角度
角度 ≥ 45°
规范 02. 流道与清粉封闭腔体
孔径 ≥ 2.0mm
STEREO LITHOGRAPHY APPARATUS
SLA 光固化 (树脂/高精度) 工艺指南
SLA 技术通过紫外激光逐层固化液态光敏树脂,拥有极高表面光洁度与高精度结构表现,非常适合外观手板、验证模型与精细结构件。
[01]设备能力与材料力学性能
加工极限、标准公差与材料物理性能指标
最大单体成型尺寸
800 × 800 × 550 mm
标准表面粗糙度
Ra 1.6 ~ Ra 3.2
表面极其光滑,手感细腻
标准交付状态
手工去支撑 + UV二次固化
可选喷漆 / 丝印 / 电镀 / 透明抛光
成型致密度
100 %
完全致密各向同性
材料性能参数表
| 材料名称 | 密度 (g/cm³) | 热变形温度 (°C) | 屈服强度 (MPa) | 抗拉强度 (MPa) | 弯曲强度 (MPa) | 弹性模量 (MPa) | 断后伸长率 (%) | 硬度 (Shore D) |
|---|---|---|---|---|---|---|---|---|
| 白色通用树脂 9400 | 1.13 | 46 | 42 - 48 | 30-40 | 47 | 2178 - 2222 | 6 - 9 | 79 Shore D |
| 高韧性耐冲树脂 | 1.15 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| 半透明树脂 | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| 耐高温树脂 | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
打印尺寸公差标准
≦ 100 mm± 0.1 mm
100 ~ 300 mm± 0.15 %
> 300 mm± 0.2 ~ 0.5 mm
💡 对于精装配面(如 H7 轴承孔),建议在 3D 模型中预留加工余量,配合 CNC 减材后处理。
[02]打印风险与规避建议(含图文)
结合物理特性的高发问题与 CAD 规避方案
风险 #01[ SLA 工艺限制 ]
大面积薄板翘曲风险
⚠️ 物理风险: 大面积平整薄板在 UV 固化收缩时易产生翘曲。
💡 设计建议: 建议增加加强筋,或将薄板壁厚保持在 1.2mm 以上。
风险 #02[ SLA 工艺限制 ]
未通孔积液液囊
⚠️ 物理风险: 盲孔或内部沉淀腔体容易包存未固化树脂液体。
💡 设计建议: 必须在非外观面预留 1.5mm 以上的排液排水孔。
[03]面向增材制造的建模规范 (DfAM)
符合切片熔池支撑特性的 CAD 设计基准
规范 01. 悬空结构与支撑面设置
ANGLES ≥ 30°SELECTIVE LASER SINTERING
SLS 尼龙选择性激光烧结 工艺指南
SLS 技术通过 CO₂ 激光烧结尼龙粉末成型。无需任何物理支撑,具备优异的机械韧性与耐久度,是小批量功能性零件首选。
[01]设备能力与材料力学性能
加工极限、标准公差与材料物理性能指标
最大单体成型尺寸
380 × 380 ± 500 mm
标准表面粗糙度
Ra 6.3 ~ Ra 8.0
略带微微颗粒磨砂感
标准交付状态
喷砂清粉 + 振动磨光
可选染色(黑/红/蓝/绿)
成型致密度
≥ 98 %
韧性出众,耐冲击
材料性能参数表
| 材料名称 | 密度 (g/cm³) | 热变形温度 (°C) | 屈服强度 (MPa) | 抗拉强度 (MPa) | 弯曲强度 (MPa) | 拉伸模量 (MPa) | 弯曲模量 (MPa) | 断后伸长率 (%) | 硬度 | 缺口冲击强度 (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| PA12 尼龙 | 0.95 | 146 | 48 - 54 | 32 | 57 | - | 1432 | 15 | 75 Shore D | 3.8 |
| 尼龙玻纤(PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| TPU 柔性高弹弹性体 | 1.15 | - | 15 - 25 | - | 3.3 | - | 74 | 250 - 350 | 85 - 90 Shore A | - |
打印尺寸公差标准
≦ 100 mm± 0.3 mm
100 ~ 300 mm± 0.3 %
> 300 mm± 0.5 ~ 1.5 mm
💡 对于精装配面(如 H7 轴承孔),建议在 3D 模型中预留加工余量,配合 CNC 减材后处理。
[02]打印风险与规避建议(含图文)
结合物理特性的高发问题与 CAD 规避方案
风险 #01[ SLS 工艺限制 ]
无支撑下的包粉清粉问题
⚠️ 物理风险: 全封闭中空球体或弯曲管道内的尼龙粉末无法人工掏出。
💡 设计建议: 必须留有清粉孔(建议直径 ≥ 4.0mm)。
风险 #02[ SLS 工艺限制 ]
大平面受热收缩变形
⚠️ 物理风险: 尼龙结晶冷却时收缩较大,长条状大平面易翘曲。
💡 设计建议: 建议增加加强肋或壁厚差异控制在 30% 以内。
[03]面向增材制造的建模规范 (DfAM)
符合切片熔池支撑特性的 CAD 设计基准
规范 01. 自支撑包粉与间隙设计
CLEARANCE ≥ 0.5mm