Leitfaden für das selektive Laserschmelzen (SLM) von Metallen
Die SLM-Technologie nutzt einen Hochleistungslaser, um Metallpulver zu hochdichten Bauteilen zu schmelzen. Um Fertigungserfolg und termingerechte Lieferung zu gewährleisten, bewerten Sie bitte vor Ihrer Bestellung die folgenden physikalischen Eigenschaften und Konstruktionsrichtlinien.
[01]Geräteleistung & Mechanische Materialeigenschaften
Fertigungsgrenzen, Standardtoleranzen und Materialkennwerte
Materialeigenschaften
| Material | Dichte (g/cm³) | Streckgrenze (MPa) | Zugfestigkeit (MPa) | Bruchdehnung (%) | Härte | Wärmeleitfähigkeit | Elektrische Leitfähigkeit | Elektrischer Widerstand |
|---|---|---|---|---|---|---|---|---|
| Edelstahl 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Aluminium AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Aluminium 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Ausscheidungshärtender Stahl 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Titanlegierung TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Reintitan TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Werkzeugstahl 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Hochtemperaturlegierung Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Kupfer Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Kupferlegierung CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Toleranzstandards für Druckabmessungen
[02]Druckrisiken & Vermeidungsstrategien (mit Abbildungen)
Häufige physikalische Probleme und CAD-Vermeidungslösungen
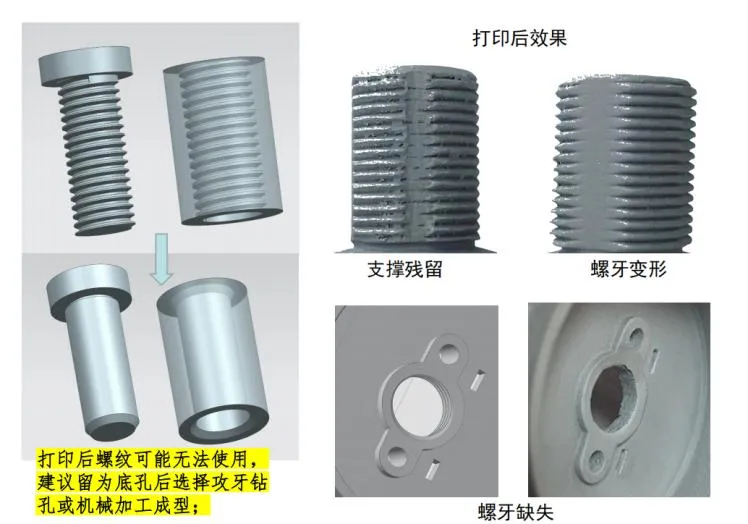
Druck von Gewindestrukturen (Innen- und Außengewinde)
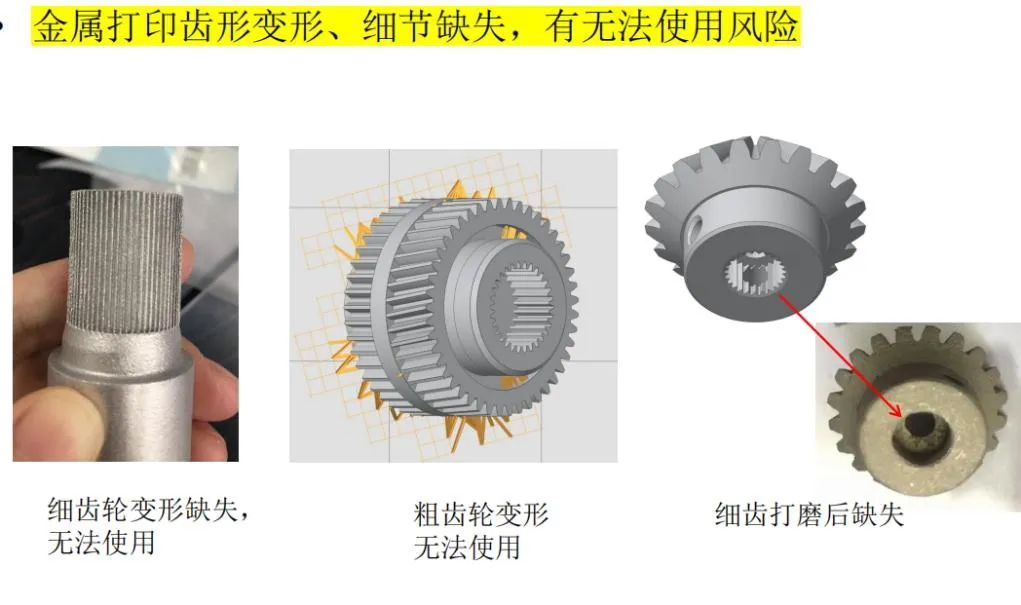
Zahnrad- / Zahnstrukturen
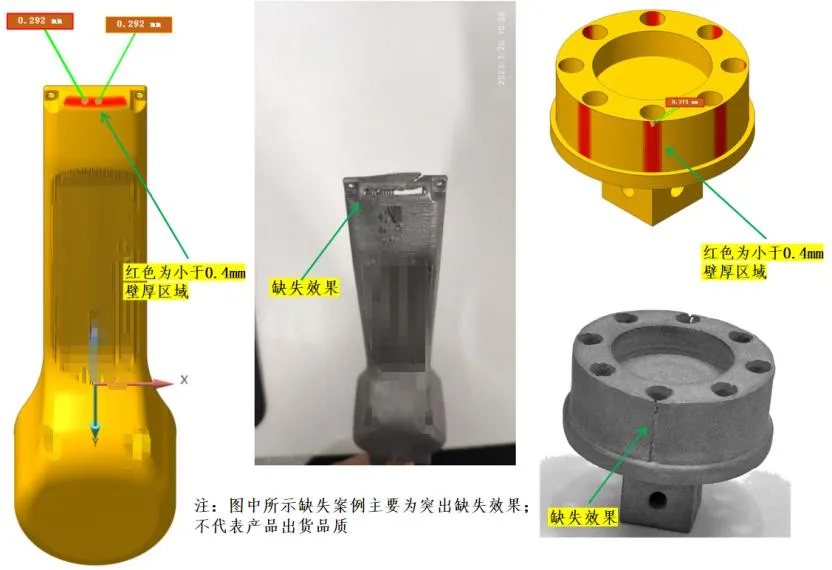
Grenzen dünner Wände (Wandstärke ≤ 0,5 mm)
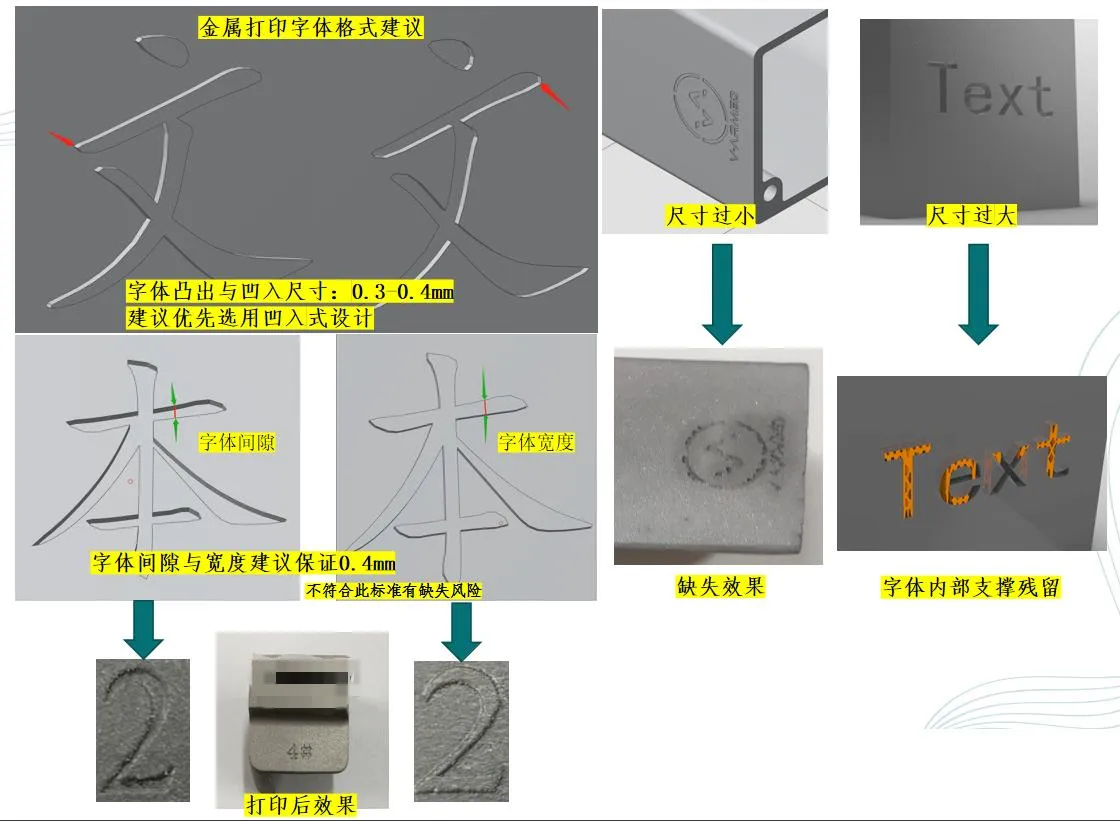
Schriftzüge & feine Details (Merkmalsgröße ≤ 0,3 mm)
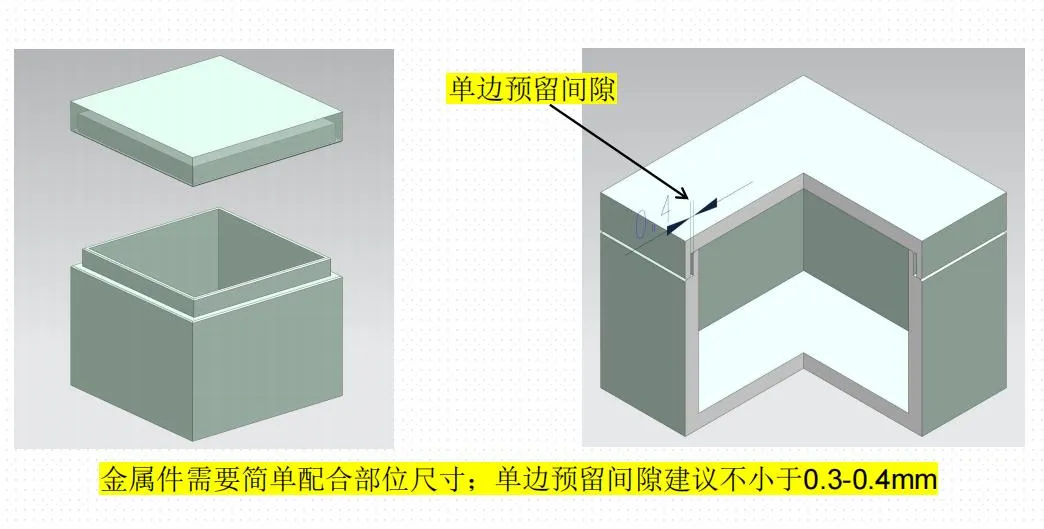
Montagespiel für Baugruppen
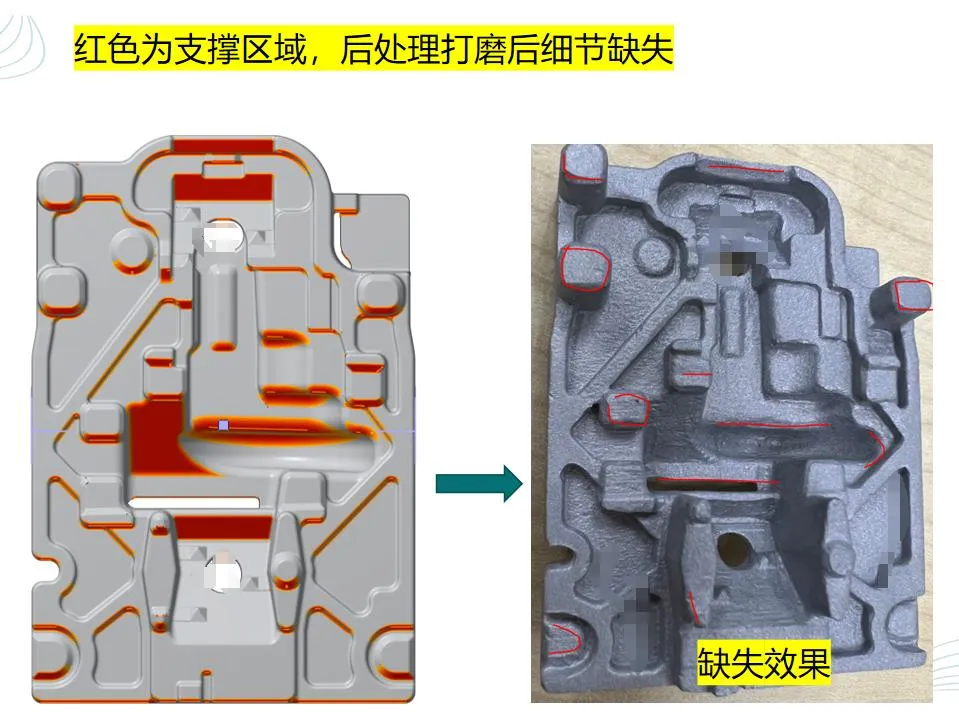
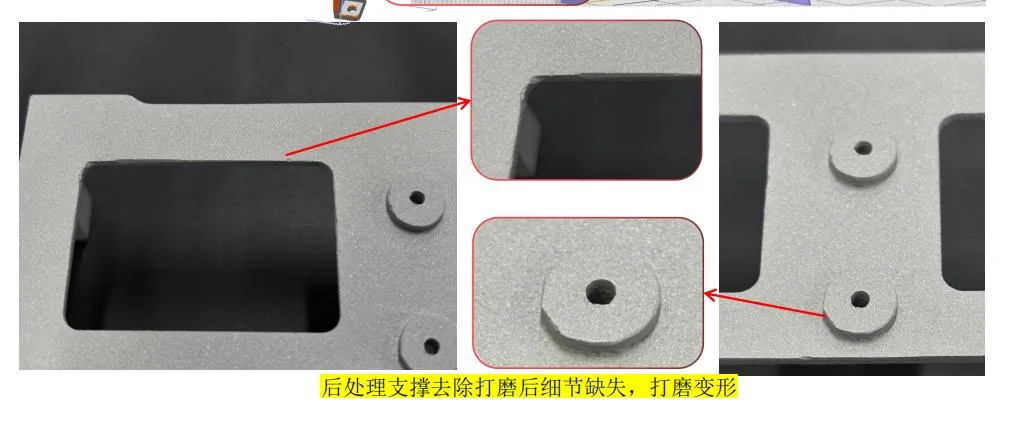
Stützflächen & Oberflächenrauheit der Unterseite
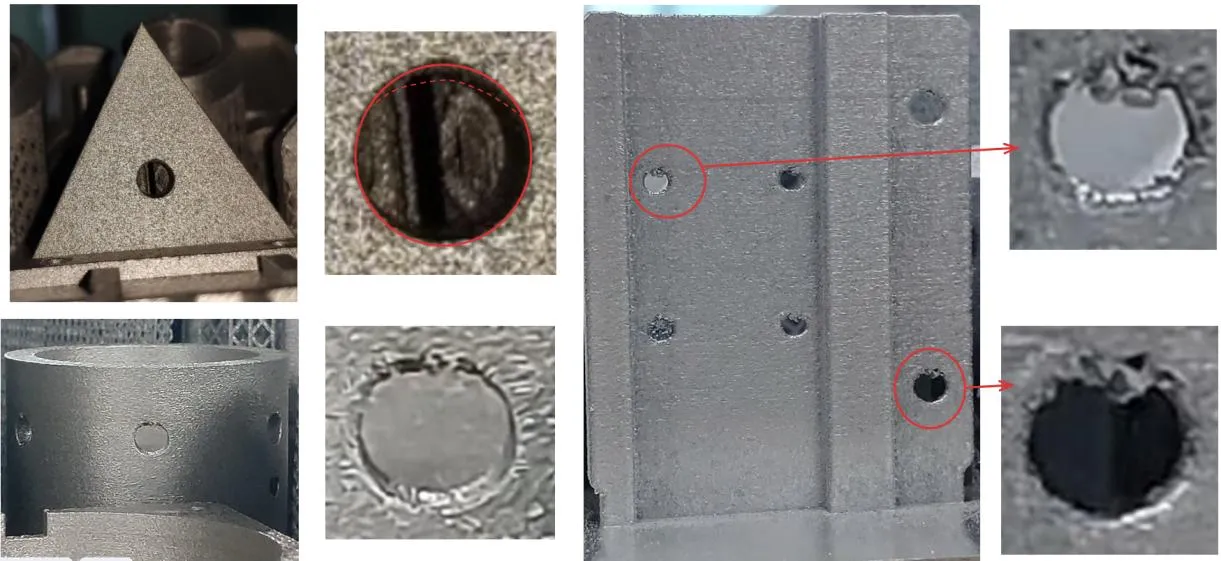
Bohrungsverformung & Schlacke an Bohrungswänden
Pulverrückstände in geschlossenen Hohlräumen
Stützreste in tiefen Schlitzen / Innenkanälen
Hinweise zur Mikrokantenstruktur
[03]Richtlinien für additivgerechtes Design (DfAM)
CAD-Designstandards, die auf Slicing- und Schmelzbad-Trägereigenschaften abgestimmt sind
Spezifikation 01. Überhang & selbsttragende Winkel
Winkel ≥ 45°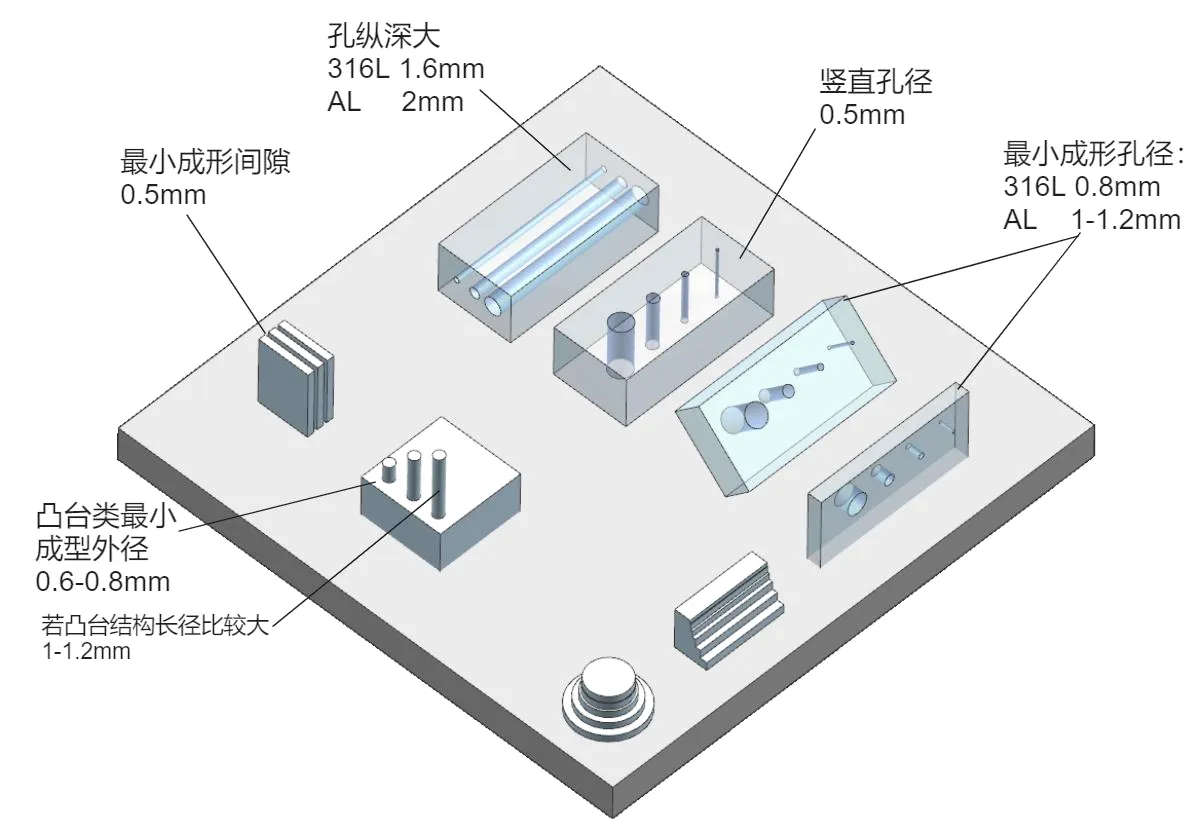
Spezifikation 02. Kanäle & pulverentlüftete Hohlräume
Bohrungsdurchmesser ≥ 2,0 mm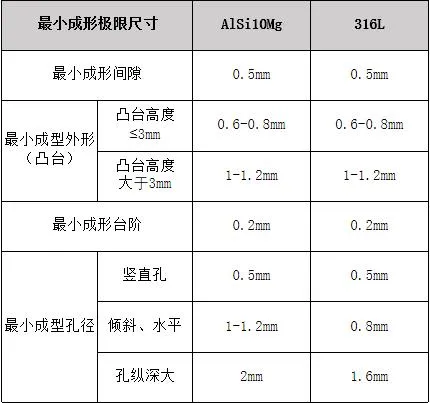
Leitfaden für SLA-Photopolymer (hohe Präzision)
Die SLA-Technologie härtet flüssiges Photopolymerharz mittels UV-Laser schichtweise aus und erzielt so extrem hohe Oberflächengüte und Präzision. Ideal für optische Prototypen, Validierungsmodelle und feinteilige Bauteile.
[01]Geräteleistung & Mechanische Materialeigenschaften
Fertigungsgrenzen, Standardtoleranzen und Materialkennwerte
Materialeigenschaften
| Material | Dichte (g/cm³) | Wärmeformbeständigkeit (°C) | Streckgrenze (MPa) | Zugfestigkeit (MPa) | Biegefestigkeit (MPa) | Elastizitätsmodul (MPa) | Bruchdehnung (%) | Härte (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Weißes universelles ABS-ähnliches Harz (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Hochzähes schlagfestes Harz (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Volltransparentes Harz (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Hochtemperaturharz | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Toleranzstandards für Druckabmessungen
[02]Druckrisiken & Vermeidungsstrategien (mit Abbildungen)
Häufige physikalische Probleme und CAD-Vermeidungslösungen
Verzugsrisiko bei großen dünnen Platten
Flüssigkeitseinschluss in Sacklöchern / Taschen
[03]Richtlinien für additivgerechtes Design (DfAM)
CAD-Designstandards, die auf Slicing- und Schmelzbad-Trägereigenschaften abgestimmt sind
Spezifikation 01. Überhangstrukturen & Stützplatzierung
Winkel ≥ 30°Leitfaden für SLS-Nylon-Selektivlasersintern
Die SLS-Technologie sintert Nylonpulver mittels CO₂-Laser zu Bauteilen. Sie benötigt keine physischen Stützstrukturen, bietet hervorragende mechanische Zähigkeit und Haltbarkeit und ist die erste Wahl für funktionale Kleinserienteile.
[01]Geräteleistung & Mechanische Materialeigenschaften
Fertigungsgrenzen, Standardtoleranzen und Materialkennwerte
Materialeigenschaften
| Material | Dichte (g/cm³) | Wärmeformbeständigkeit (°C) | Streckgrenze (MPa) | Zugfestigkeit (MPa) | Biegefestigkeit (MPa) | Zugmodul (MPa) | Biegemodul (MPa) | Bruchdehnung (%) | Härte | Gekerbte Schlagzähigkeit (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| PA12 weißes Nylon | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Glasfaserverstärktes Nylon (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| TPU-flexibles Elastomer | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Toleranzstandards für Druckabmessungen
[02]Druckrisiken & Vermeidungsstrategien (mit Abbildungen)
Häufige physikalische Probleme und CAD-Vermeidungslösungen
Pulverentfernung in ungestützten Hohlräumen
Verzug auf großen ebenen Flächen
[03]Richtlinien für additivgerechtes Design (DfAM)
CAD-Designstandards, die auf Slicing- und Schmelzbad-Trägereigenschaften abgestimmt sind
Spezifikation 01. Selbsttragende Geometrie & Spaltdesign
Spiel ≥ 0,5 mm