Guide du procédé de fusion sélective par laser (SLM) des métaux
La technologie SLM utilise un laser de haute puissance pour fondre de la poudre métallique en pièces de haute densité. Pour garantir le succès de la fabrication et le respect des délais, veuillez évaluer les caractéristiques physiques et les directives de conception suivantes avant de passer votre commande.
[01]Capacités des équipements et propriétés mécaniques des matériaux
Limites de fabrication, tolérances standard et indicateurs de propriétés physiques des matériaux
Propriétés des matériaux
| Matériau | Densité (g/cm³) | Limite d'élasticité (MPa) | Résistance à la traction (MPa) | Allongement (%) | Dureté | Conductivité thermique | Conductivité électrique | Résistivité électrique |
|---|---|---|---|---|---|---|---|---|
| Acier inoxydable 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Aluminium AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Aluminium 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Acier à durcissement structural 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Alliage de titane TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Titane pur TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Acier à outils 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Superalliage Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Cuivre Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Alliage de cuivre CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Normes de tolérance dimensionnelle d'impression
[02]Risques d'impression et stratégies d'atténuation (avec visuels)
Problèmes physiques courants et solutions d'atténuation via la CAO
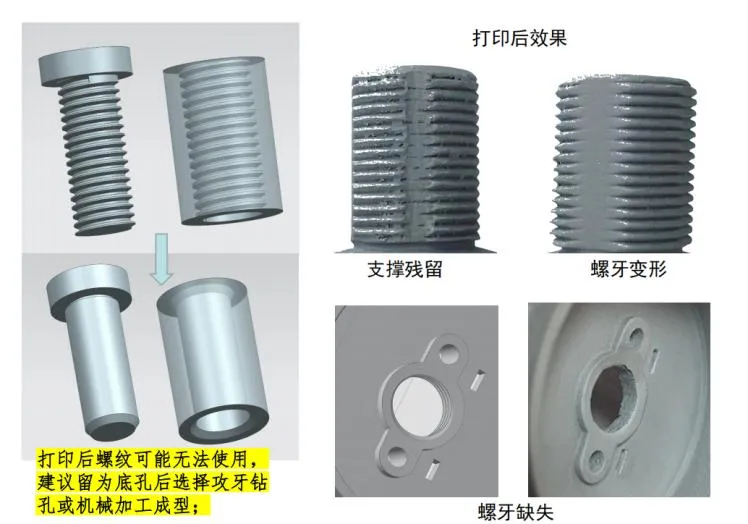
Impression de structures filetées (filets intérieurs et extérieurs)
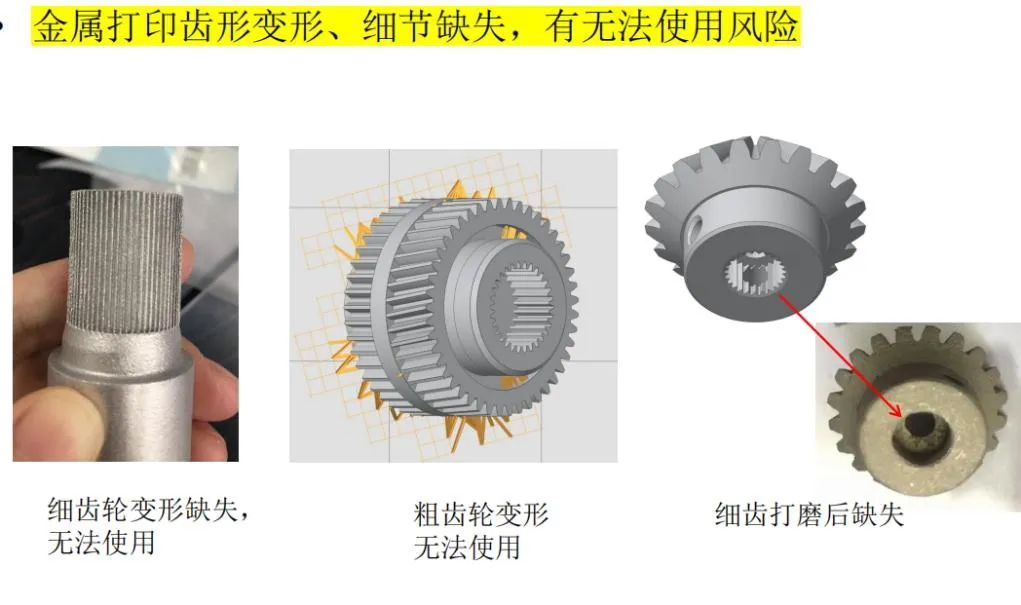
Structures d'engrenages / dents
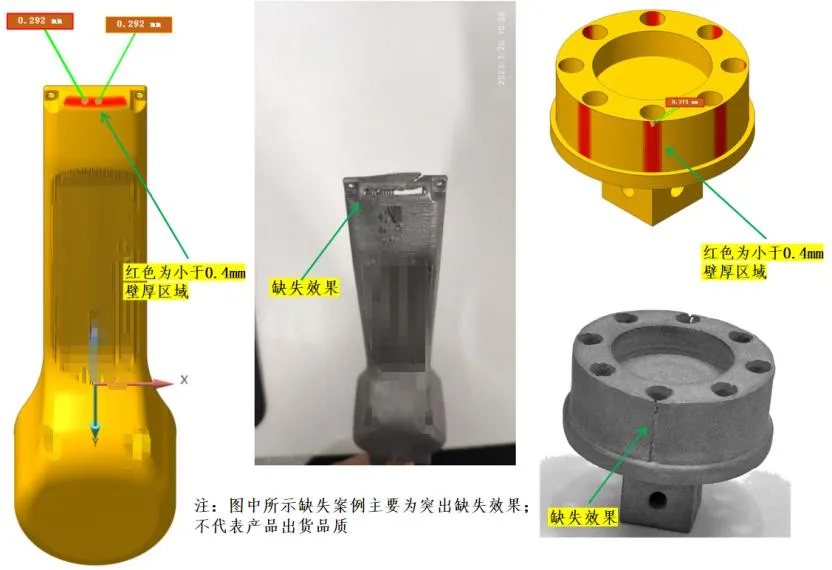
Limites des parois minces (épaisseur ≤ 0,5 mm)
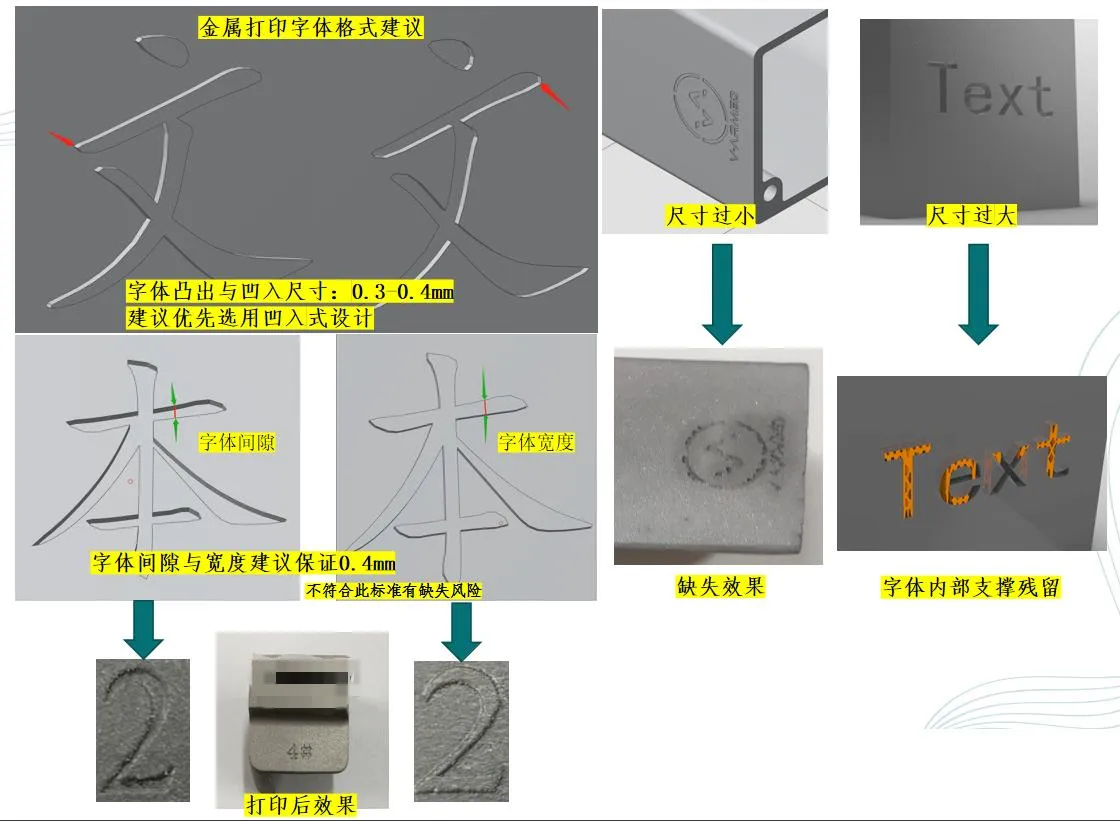
Textes et détails fins (taille des caractéristiques ≤ 0,3 mm)
Jeu d'assemblage des pièces
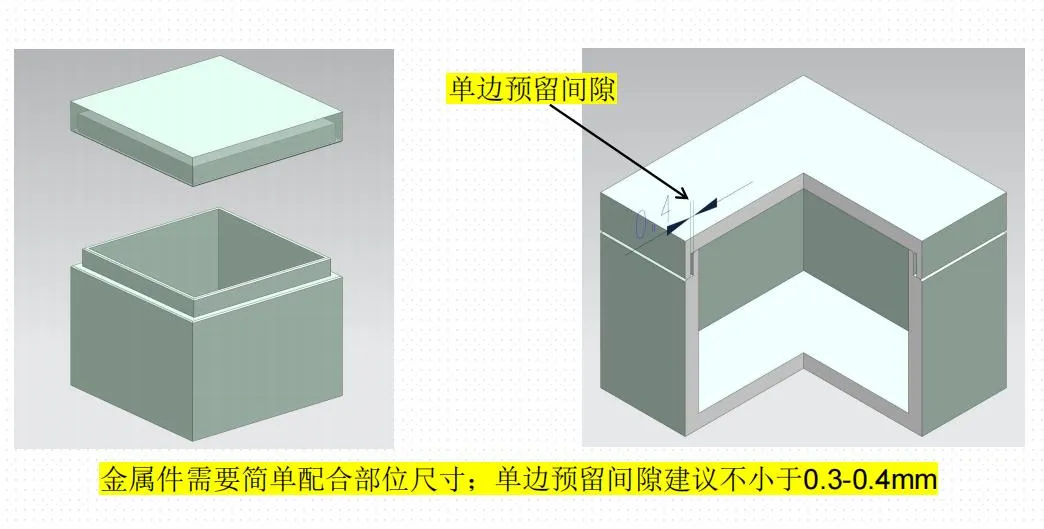
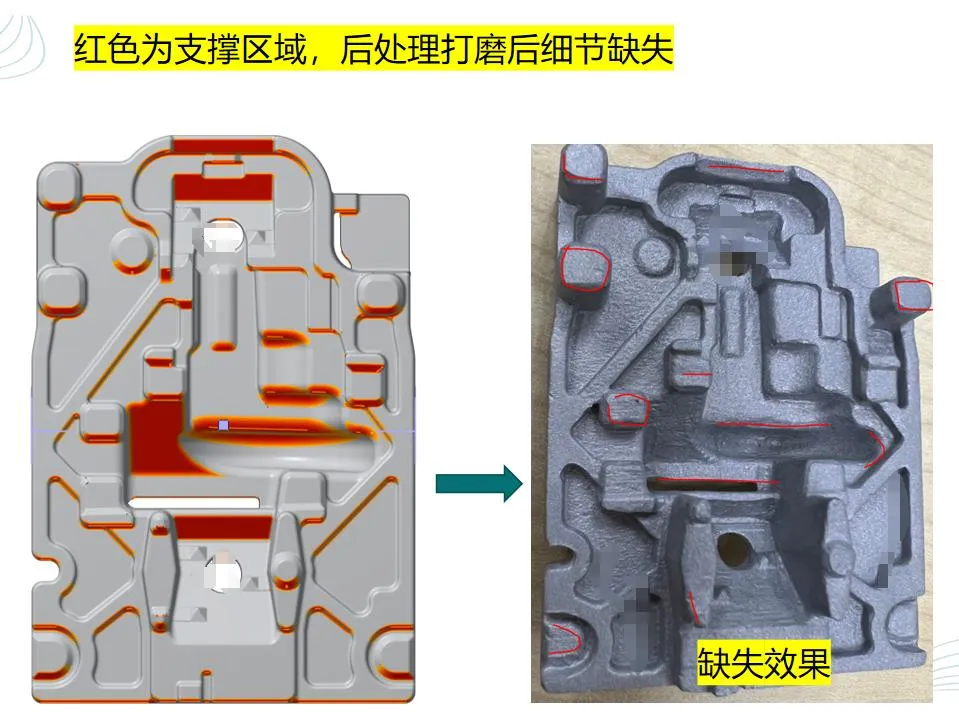
Surfaces de support et rugosité de la surface inférieure
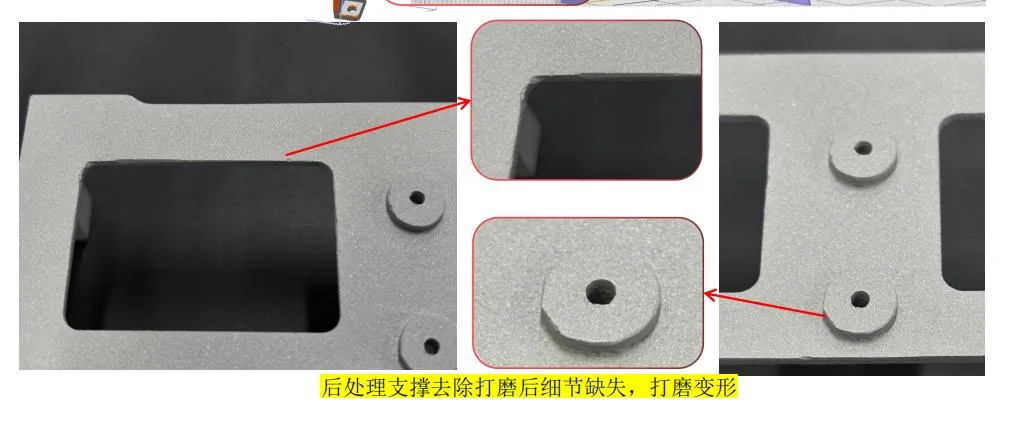
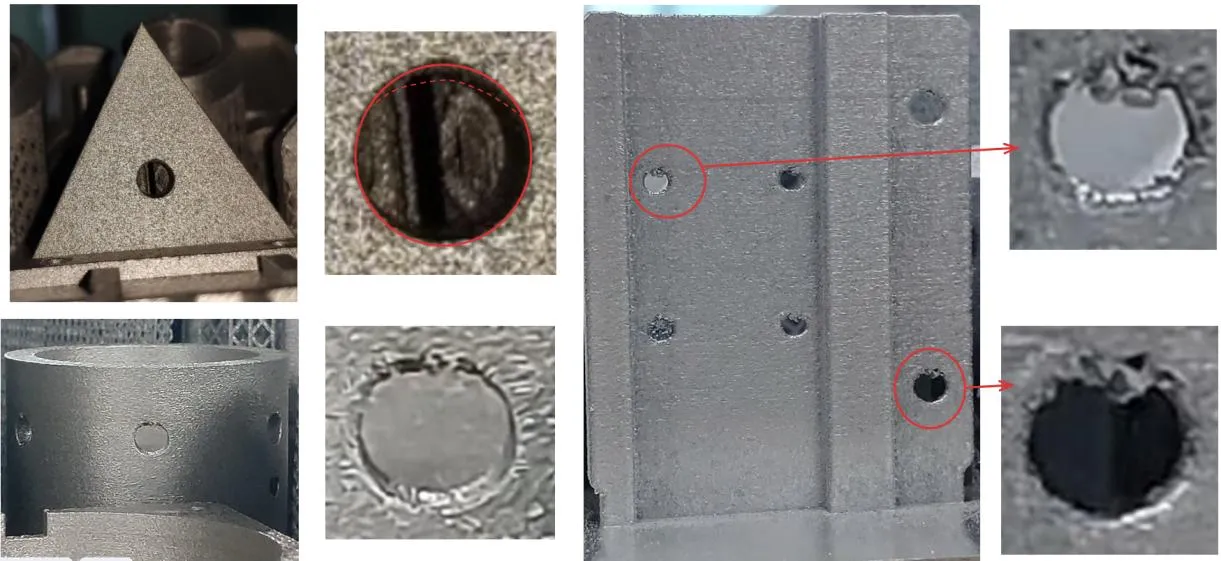
Déformation des trous et scories sur les parois
Résidus de poudre dans les cavités fermées
Résidus de support dans les fentes profondes / canaux internes
Notes sur la microstructure des arêtes
[03]Guide de conception pour la fabrication additive (DfAM)
Normes de conception CAO alignées sur les caractéristiques de tranchage et de support du bain de fusion
Spécification 01. Angles de surplomb et autoportance
Angle ≥ 45°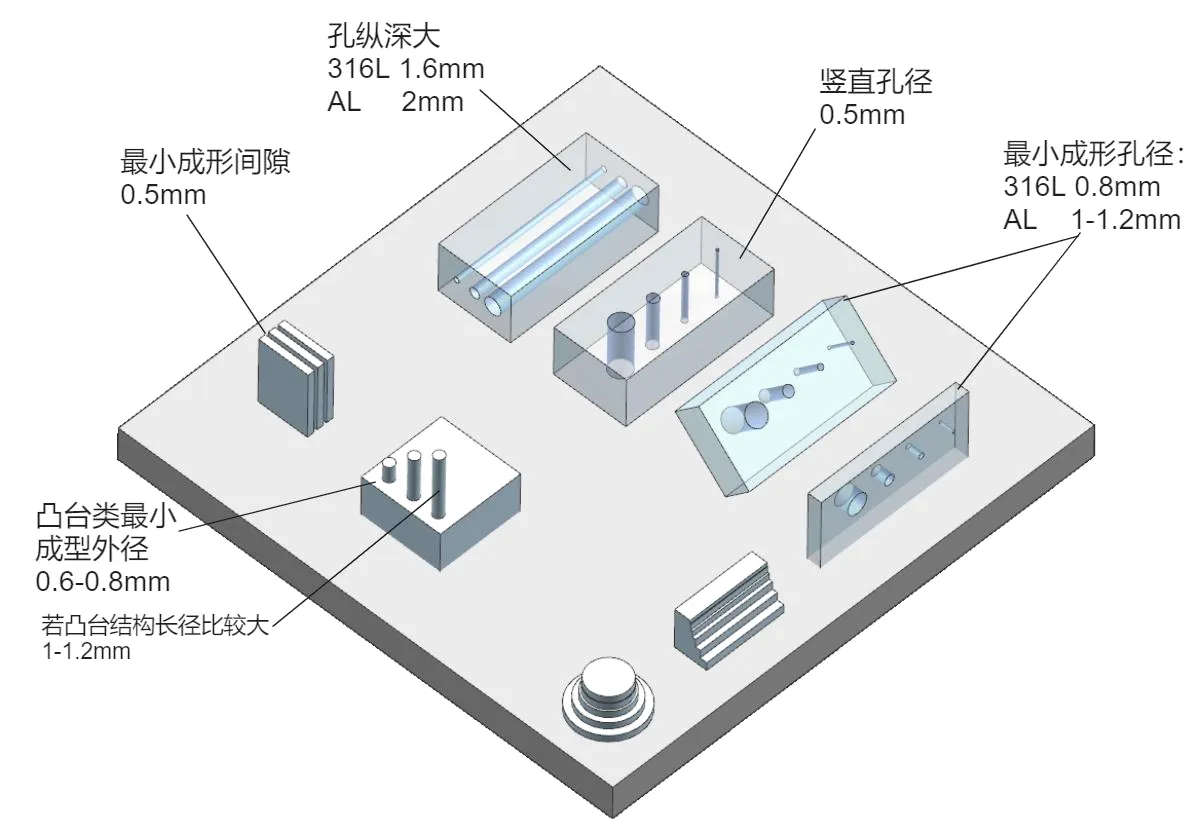
Spécification 02. Canaux et cavités fermées avec évacuation de poudre
Diamètre du trou ≥ 2,0 mm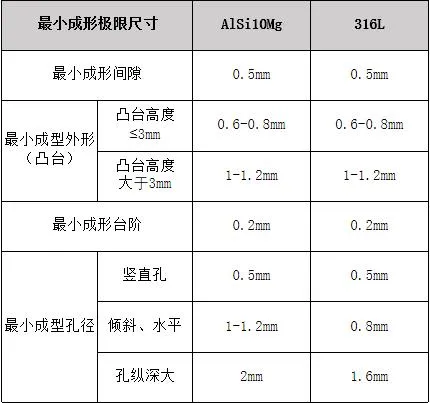
Guide du procédé SLA (haute précision)
La technologie SLA utilise un laser UV pour durcir la résine photopolymère liquide couche par couche, offrant une finition de surface et une précision extrêmement élevées. Idéale pour les prototypes esthétiques, les modèles de validation et les pièces à détails fins.
[01]Capacités des équipements et propriétés mécaniques des matériaux
Limites de fabrication, tolérances standard et indicateurs de propriétés physiques des matériaux
Propriétés des matériaux
| Matériau | Densité (g/cm³) | Température de fléchissement sous charge (°C) | Limite d'élasticité (MPa) | Résistance à la traction (MPa) | Résistance à la flexion (MPa) | Module d'élasticité (MPa) | Allongement (%) | Dureté (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Résine blanche polyvalente de type ABS (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Résine à haute ténacité résistant aux chocs (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Résine entièrement transparente (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Résine haute température | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Normes de tolérance dimensionnelle d'impression
[02]Risques d'impression et stratégies d'atténuation (avec visuels)
Problèmes physiques courants et solutions d'atténuation via la CAO
Risque de voile sur les grandes plaques minces
Piégeage de liquide dans les trous borgnes / poches
[03]Guide de conception pour la fabrication additive (DfAM)
Normes de conception CAO alignées sur les caractéristiques de tranchage et de support du bain de fusion
Spécification 01. Structures en surplomb et placement des supports
Angle ≥ 30°Guide du frittage sélectif par laser du nylon SLS
La technologie SLS fritte la poudre de nylon à l'aide d'un laser CO₂. Elle ne nécessite pas de structures de support physiques, offre une excellente ténacité mécanique et une grande durabilité, et constitue le choix privilégié pour les pièces fonctionnelles en petites séries.
[01]Capacités des équipements et propriétés mécaniques des matériaux
Limites de fabrication, tolérances standard et indicateurs de propriétés physiques des matériaux
Propriétés des matériaux
| Matériau | Densité (g/cm³) | Température de fléchissement sous charge (°C) | Limite d'élasticité (MPa) | Résistance à la traction (MPa) | Résistance à la flexion (MPa) | Module de traction (MPa) | Module de flexion (MPa) | Allongement (%) | Dureté | Résistance aux chocs Izod entaillée (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| Nylon blanc PA12 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Nylon renforcé de fibres de verre (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| Élastomère souple TPU | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Normes de tolérance dimensionnelle d'impression
[02]Risques d'impression et stratégies d'atténuation (avec visuels)
Problèmes physiques courants et solutions d'atténuation via la CAO
Élimination de la poudre dans les cavités sans support
Voile sur les grandes surfaces planes
[03]Guide de conception pour la fabrication additive (DfAM)
Normes de conception CAO alignées sur les caractéristiques de tranchage et de support du bain de fusion
Spécification 01. Géométrie autoportante et conception des jeux
Jeu ≥ 0,5 mm