ZoLux AMZoLux AM
실시간 선택 데이터베이스 v1.1
선택적 레이저 용융
금속 선택적 레이저 용융 (SLM) 공정 가이드
선택적 레이저 용융(SLM) 기술은 고출력 레이저를 사용하여 금속 분말을 용융하고 고밀도 부품을 성형합니다. 제조 성공률과 납기 준수를 위해 주문 전에 다음 물리적 특성과 설계 지침을 검토하시기 바랍니다.
[01]장비 능력 및 소재 기계적 특성
가공 한계, 표준 공차, 소재 물성 지표
최대 성형 크기 (단일 부품)
400 × 350 × 350 mm
표준 표면 거칠기
Ra 10 ~ Ra 12
하부면은 상부면보다 2-3 등급 더 거침
표준 납품 상태
수동 서포트 제거 + 80# 샌드블라스트
옵션: 파인 샌드블라스트 / CNC 정밀 가공
성형 밀도
≥ 99.5 %
단조재에 근접한 기계적 특성
소재 특성
상태 모드:
| 소재명 | 밀도 (g/cm³) | 항복점 (MPa) | 인장 강도 (MPa) | 연신율 (%) | 경도 | 열전도율 | 전기전도율 | 전기저항률 |
|---|---|---|---|---|---|---|---|---|
| 스테인리스강 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| 알루미늄 AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| 알루미늄 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| 석출경화강 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| 티타늄 합금 TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| 순수 티타늄 TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| 공구강 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| 내열합금 Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| 구리 Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| 구리 합금 CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
프린트 치수 공차 기준
≦ 100 mm± 0.2 mm
100 ~ 200 mm± 0.2 %
200 ~ 300 mm± 0.4 ~ 1.0 mm
> 300 mm± 1.0 ~ 5.0 mm
💡 정밀 맞춤면(예: H7 베어링 홀)의 경우 3D 모델에 가공 여유를 확보하고 CNC 감산 후처리와 결합하는 것을 권장합니다.
[02]프린트 리스크 및 회피 방안 (도해 포함)
물리적 특성 관련 자주 발생하는 문제와 CAD 회피 방안
리스크 #01[ SLM 공정 제약 ]
나사 구조 인쇄 (내/외부 나사산)
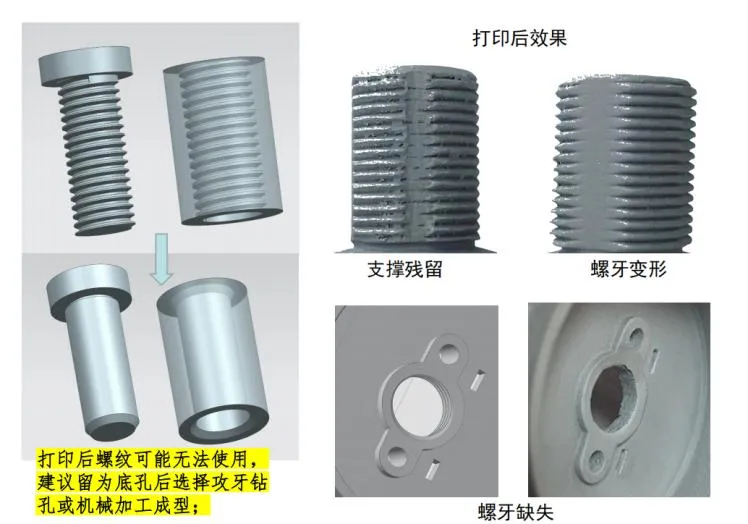
⚠️ 물리적 리스크: 인쇄된 나사산은 분말 부착과 슬래그가 발생하여 정상적인 체결이 어렵습니다.
💡 설계 제안: 모델에 미리 구멍/기둥을 설계하고, 후공정에서 탭 가공 또는 CNC 정밀 가공을 통해 나사산을 완성하는 것을 권장합니다.
리스크 #02[ SLM 공정 제약 ]
기어 / 치형 구조
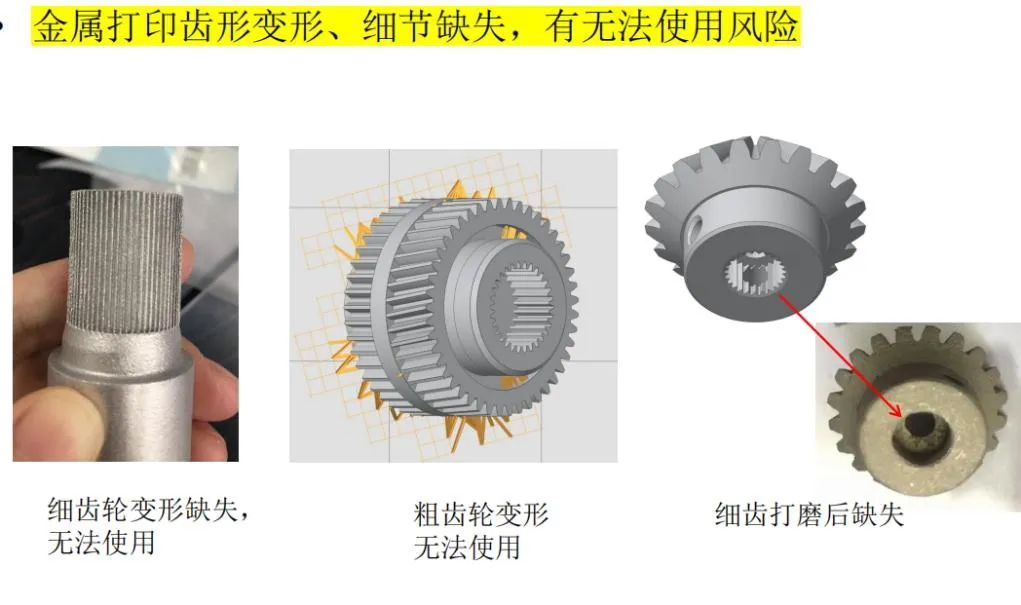
⚠️ 물리적 리스크: 치끝이 결손되기 쉽고, 기어 맞물림 간격이 부족하면 전동이 정지됩니다.
💡 설계 제안: 치형을 CNC 정밀 가공으로 마무리하거나, 3D 모델에 충분한 맞물림 간격을 확보하는 것을 권장합니다.
리스크 #03[ SLM 공정 제약 ]
박벽 구조 한계 (벽 두께 ≤ 0.5mm)
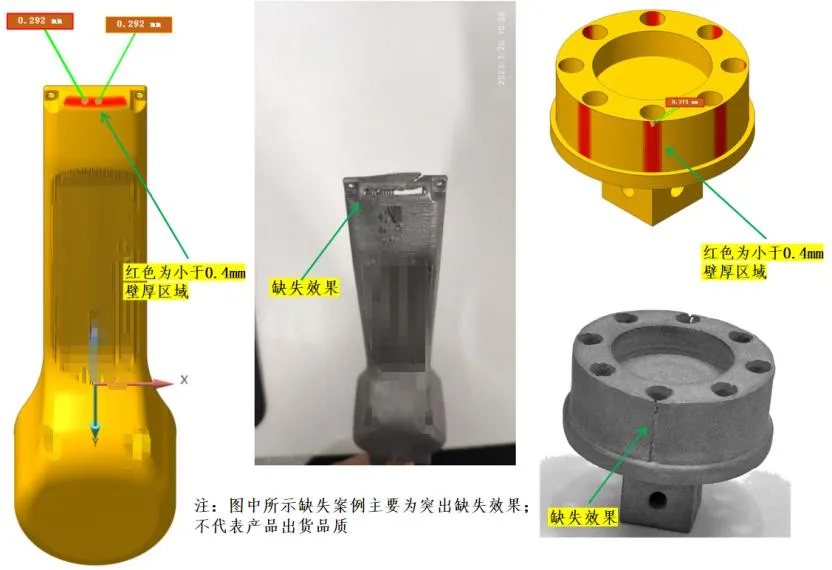
⚠️ 물리적 리스크: 인쇄 누락, 균열 또는 심각한 열 응력 변형이 발생하기 쉽습니다.
💡 설계 제안: 비기능적 핵심 벽 두께를 0.8mm 이상으로 증가시켜 구조 강도를 높이는 것을 권장합니다.
리스크 #04[ SLM 공정 제약 ]
텍스트 및 미세 형상 (특징 크기 ≤ 0.3mm)
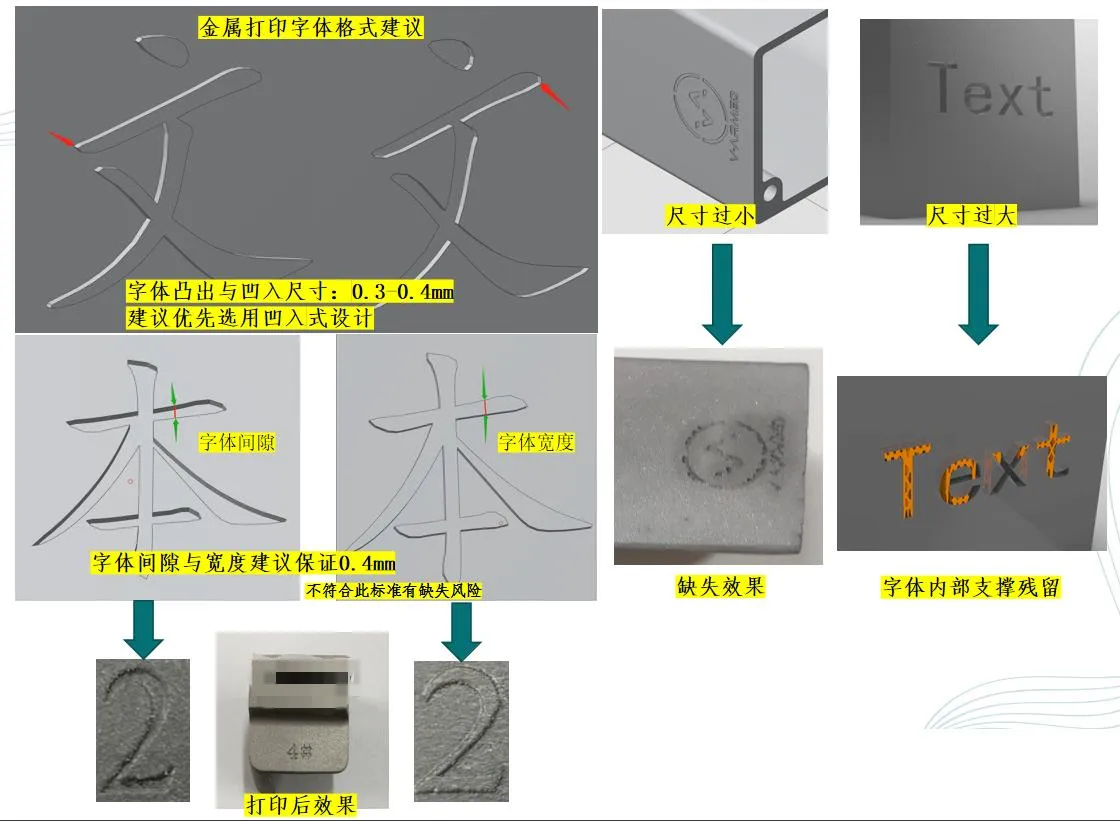
⚠️ 물리적 리스크: 선 간격 ≤ 0.4mm 인 경우 분말이 쌓여 선명도가 저하됩니다.
💡 설계 제안: 문자 각인/돌출 깊이는 0.2-0.3mm, 선 폭과 간격은 ≥ 0.4mm를 권장합니다.
리스크 #05[ SLM 공정 제약 ]
조립품 끼워맞춤 간격
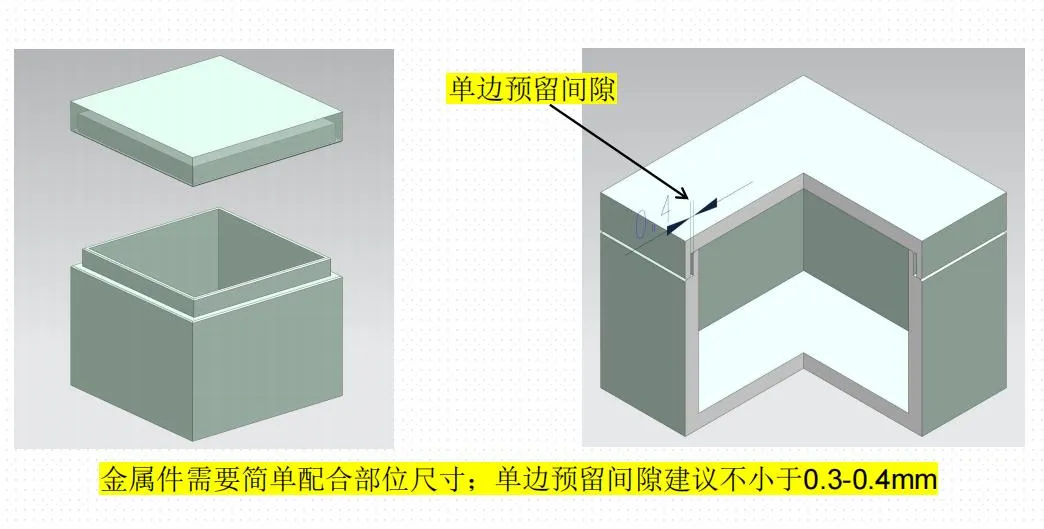
⚠️ 물리적 리스크: 금속 표면의 미세한 거칠기와 열 변형으로 인해 간격이 없는 설계는 조립이 불가능합니다.
💡 설계 제안: 맞춤면에 단변 0.3-0.4mm 의 기계적 조립 간격을 확보하는 것을 권장합니다.
리스크 #06[ SLM 공정 제약 ]
서포트 부착면과 하부면 거칠기
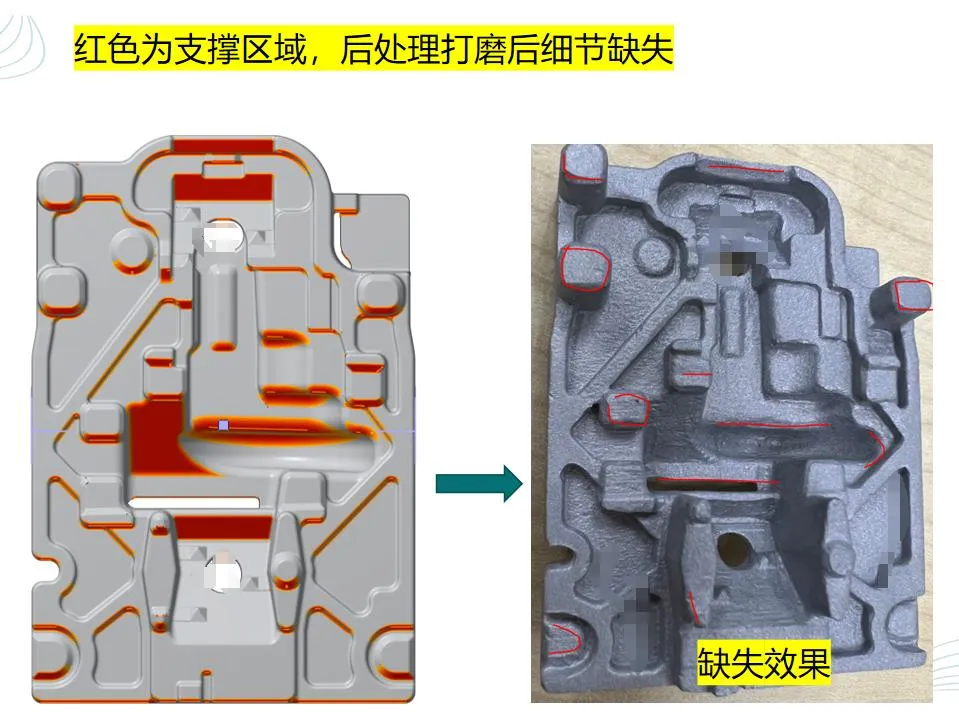
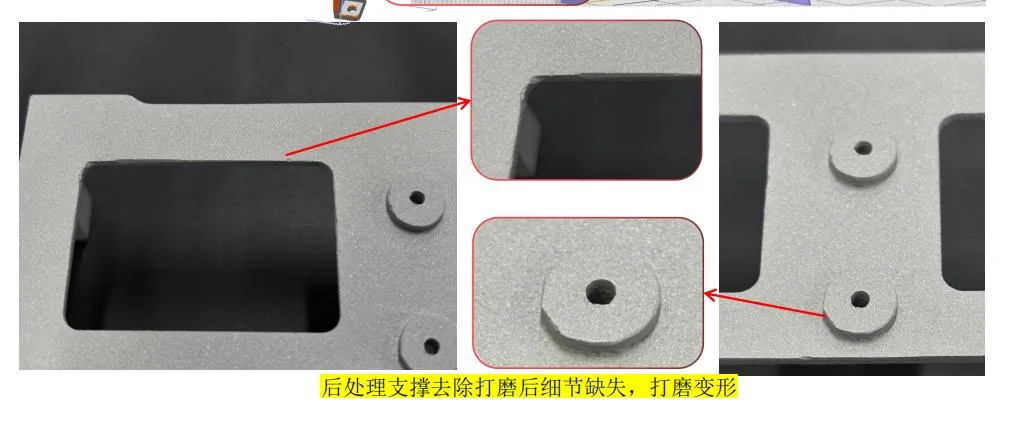
⚠️ 물리적 리스크: 서포트 제거 영역은 연마 후 자국이 남고, 하부면 거칠기가 상부면보다 현저히 높습니다.
💡 설계 제안: 중요한 외관면은 사전에 알려주시기 바랍니다. 엔지니어링 팀이 방향과 서포트 프리 영역을 조정합니다.
리스크 #07[ SLM 공정 제약 ]
구멍 변형과 벽면 슬래그
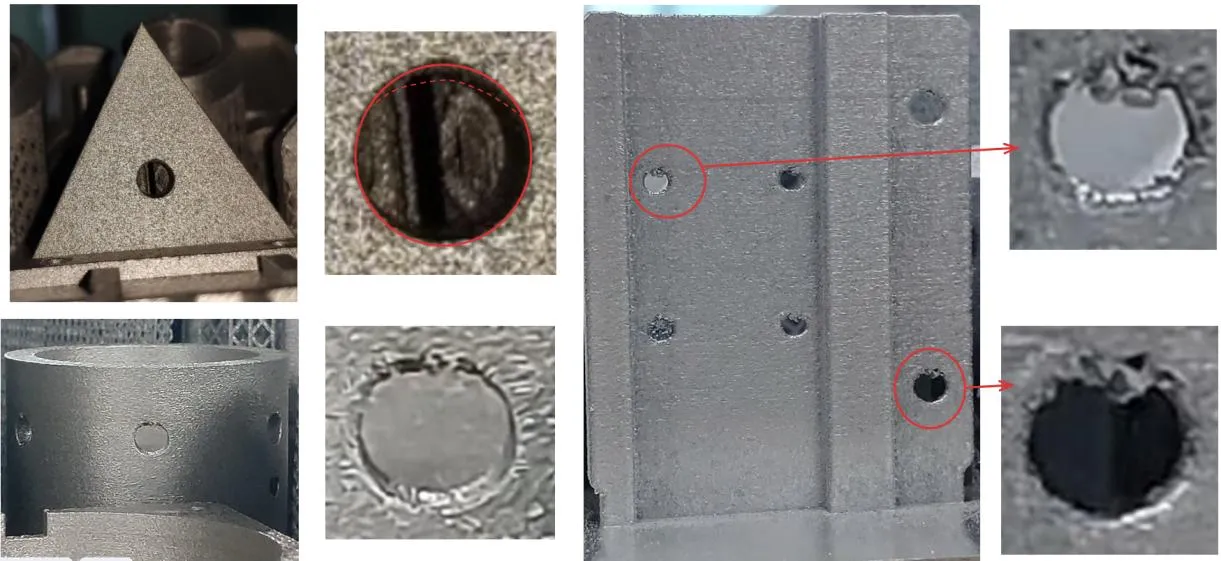
⚠️ 물리적 리스크: 레이저 스캔과 중력의 영향으로 수평 구멍 상부가 처지고 진원도가 저하됩니다.
💡 설계 제안: 고정밀 끼워맞춤 구멍은 가공 여유를 확보하고, 리머 또는 보링 가공으로 마무리하는 것을 권장합니다.
리스크 #08[ SLM 공정 제약 ]
밀폐 캐비티 내 분말 잔류
⚠️ 물리적 리스크: 완전 밀폐된 캐비티 내부의 미용융 금속 분말은 제거할 수 없습니다.
💡 설계 제안: 설계 시 분말 배출 구멍/유로를 반드시 설계해야 합니다 (직경 ≥ 3mm 권장).
리스크 #09[ SLM 공정 제약 ]
깊은 홈/내부 유로 내 서포트 잔류
⚠️ 물리적 리스크: 물리적 도구 접근 제한으로 인해 깊은 좁은 홈이나 복잡한 유로 내부의 서포트를 수동 제거할 수 없습니다.
💡 설계 제안: 셀프 서포트 구조(각도 > 45°)를 채택하고, 내부 서포트 구조를 가능한 한 피하십시오.
리스크 #10[ SLM 공정 제약 ]
모서리 미세 형상 설명
⚠️ 물리적 리스크: 모서리에 미세한 요철, R 각(R0.05-R0.1) 및 미세한 분말 입자가 발생할 수 있습니다.
💡 설계 제안: 이는 금속 레이저 소결의 정상적인 물리적 현상입니다. 고광택 외관 부품은 정밀 연마 후처리를 요청하시기 바랍니다.
[03]적층제조 설계 가이드라인 (DfAM)
슬라이싱·멜트 풀·서포트 특성에 적합한 CAD 설계 기준
사양 01. 오버행 및 셀프 서포트 각도
각도 ≥ 45°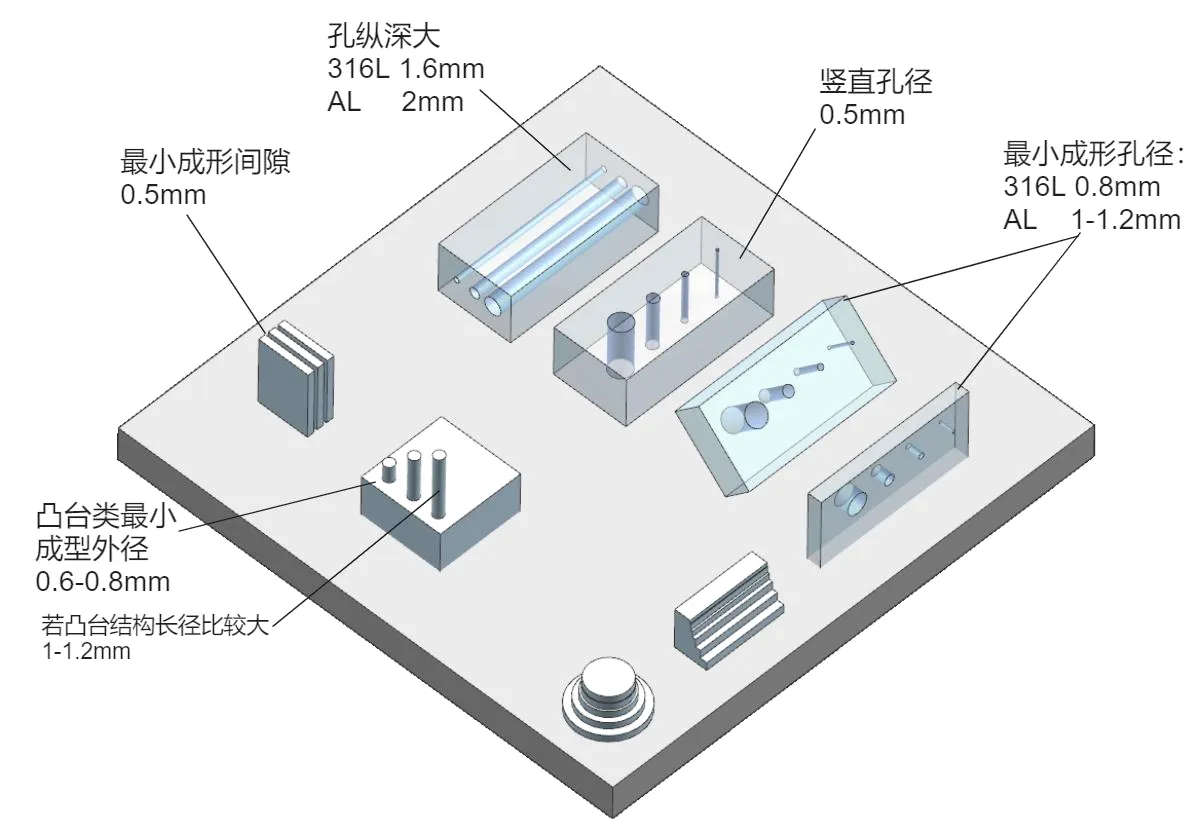
사양 02. 유로 및 분말 배출 밀폐 캐비티
구멍 직경 ≥ 2.0mm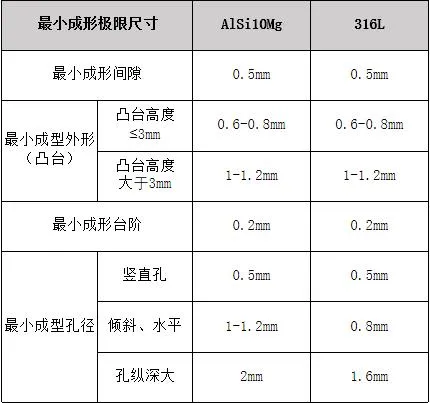
입체 조형 장치
SLA 광경화 (고정밀) 공정 가이드
SLA 기술은 자외선 레이저를 사용하여 액상 광경화 수지를 층별로 경화시키며, 매우 높은 표면 광택과 정밀도를 구현합니다. 외관 시제품, 검증 모델, 미세 형상 부품에 적합합니다.
[01]장비 능력 및 소재 기계적 특성
가공 한계, 표준 공차, 소재 물성 지표
최대 성형 크기 (단일 부품)
800 × 800 × 550 mm
표준 표면 거칠기
Ra 1.6 ~ Ra 3.2
매우 매끄러운 표면, 부드러운 촉감
표준 납품 상태
수동 서포트 제거 + UV 2차 경화
옵션: 도장 / 스크린 인쇄 / 도금 / 투명 연마
성형 밀도
100 %
완전 치밀하고 등방성
소재 특성
| 소재명 | 밀도 (g/cm³) | 열변형 온도 (°C) | 항복점 (MPa) | 인장 강도 (MPa) | 굽힘 강도 (MPa) | 탄성률 (MPa) | 연신율 (%) | 경도 (Shore D) |
|---|---|---|---|---|---|---|---|---|
| 화이트 범용 ABS 유사 수지 (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| 고인성 내충격 수지 (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| 완전 투명 수지 (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| 내열 수지 | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
프린트 치수 공차 기준
≦ 100 mm± 0.1 mm
100 ~ 300 mm± 0.15 %
> 300 mm± 0.2 ~ 0.5 mm
💡 정밀 맞춤면(예: H7 베어링 홀)의 경우 3D 모델에 가공 여유를 확보하고 CNC 감산 후처리와 결합하는 것을 권장합니다.
[02]프린트 리스크 및 회피 방안 (도해 포함)
물리적 특성 관련 자주 발생하는 문제와 CAD 회피 방안
리스크 #01[ SLA 공정 제약 ]
대면적 박판 휨 위험
⚠️ 물리적 리스크: 넓은 평면 박판은 UV 경화 수축 시 휨이 발생하기 쉽습니다.
💡 설계 제안: 보강 리브를 추가하거나 박판 두께를 1.2mm 이상 유지하는 것을 권장합니다.
리스크 #02[ SLA 공정 제약 ]
맹공/내부 포켓의 액체 잔류
⚠️ 물리적 리스크: 맹공이나 내부 포켓에 미경화 수지 액체가 갇힐 수 있습니다.
💡 설계 제안: 비외관면에 직경 1.5mm 이상의 배액/배수 구멍을 반드시 설계해야 합니다.
[03]적층제조 설계 가이드라인 (DfAM)
슬라이싱·멜트 풀·서포트 특성에 적합한 CAD 설계 기준
사양 01. 오버행 구조와 서포트 배치
각도 ≥ 30°선택적 레이저 소결
SLS 나일론 선택적 레이저 소결 공정 가이드
SLS 기술은 CO₂ 레이저를 사용하여 나일론 분말을 소결하여 성형합니다. 물리적 서포트가 필요 없으며 우수한 기계적 인성과 내구성을 제공하여 소량 기능성 부품에 최적입니다.
[01]장비 능력 및 소재 기계적 특성
가공 한계, 표준 공차, 소재 물성 지표
최대 성형 크기 (단일 부품)
380 × 380 ± 500 mm
표준 표면 거칠기
Ra 6.3 ~ Ra 8.0
약간의 입자감이 있는 질감
표준 납품 상태
샌드블라스트 + 진동 연마
옵션: 염색 (검정/빨강/파랑/초록)
성형 밀도
≥ 98 %
우수한 인성과 내충격성
소재 특성
| 소재명 | 밀도 (g/cm³) | 열변형 온도 (°C) | 항복점 (MPa) | 인장 강도 (MPa) | 굽힘 강도 (MPa) | 인장 탄성률 (MPa) | 굽힘 탄성률 (MPa) | 연신율 (%) | 경도 | 노치 아이조드 충격강도 (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| PA12 화이트 나일론 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| 유리 섬유 강화 나일론(PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| TPU 플렉시블 엘라스토머 | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
프린트 치수 공차 기준
≦ 100 mm± 0.3 mm
100 ~ 300 mm± 0.3 %
> 300 mm± 0.5 ~ 1.5 mm
💡 정밀 맞춤면(예: H7 베어링 홀)의 경우 3D 모델에 가공 여유를 확보하고 CNC 감산 후처리와 결합하는 것을 권장합니다.
[02]프린트 리스크 및 회피 방안 (도해 포함)
물리적 특성 관련 자주 발생하는 문제와 CAD 회피 방안
리스크 #01[ SLS 공정 제약 ]
서포트 없는 밀폐 형상 내 분말 제거
⚠️ 물리적 리스크: 완전 밀폐된 중공 구체나 굴곡진 유로 내부의 나일론 분말을 수동으로 제거할 수 없습니다.
💡 설계 제안: 분말 배출 구멍(직경 ≥ 4.0mm 권장)을 반드시 설계해야 합니다.
리스크 #02[ SLS 공정 제약 ]
넓은 평면의 열 수축 변형
⚠️ 물리적 리스크: 나일론은 냉각 결정화 시 수축이 크며, 긴 평면은 휨이 발생하기 쉽습니다.
💡 설계 제안: 보강 리브를 추가하거나 두께 변화를 30% 이내로 유지하는 것을 권장합니다.
[03]적층제조 설계 가이드라인 (DfAM)
슬라이싱·멜트 풀·서포트 특성에 적합한 CAD 설계 기준
사양 01. 셀프 서포트 형상과 간격 설계
간격 ≥ 0.5mm