Руководство по процессу селективного лазерного плавления (SLM) металлов
Технология SLM использует мощный лазер для плавления металлического порошка в высокоплотные детали. Для обеспечения успешного производства и соблюдения сроков, пожалуйста, оцените следующие физические характеристики и рекомендации по проектированию перед размещением заказа.
[01]Возможности оборудования и механические свойства материалов
Производственные ограничения, стандартные допуски и показатели физических свойств материалов
Свойства материала
| Материал | Плотность (g/cm³) | Предел текучести (MPa) | Предел прочности на растяжение (MPa) | Относительное удлинение (%) | Твердость | Теплопроводность | Электропроводность | Удельное электрическое сопротивление |
|---|---|---|---|---|---|---|---|---|
| Нержавеющая сталь 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Алюминий AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Алюминий 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Дисперсионно-твердеющая сталь 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Титановый сплав TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Чистый титан TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Инструментальная сталь 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Медь Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Жаропрочный сплав Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Медный сплав CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Стандарты допусков размеров при печати
[02]Риски печати и стратегии их предотвращения (с иллюстрациями)
Часто встречающиеся физические проблемы и способы их предотвращения с помощью САПР
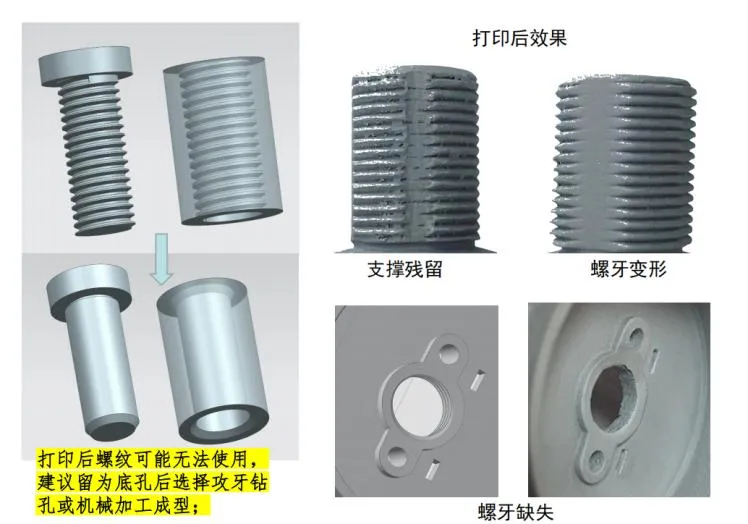
Печать резьбовых структур (внутренняя и наружная резьба)
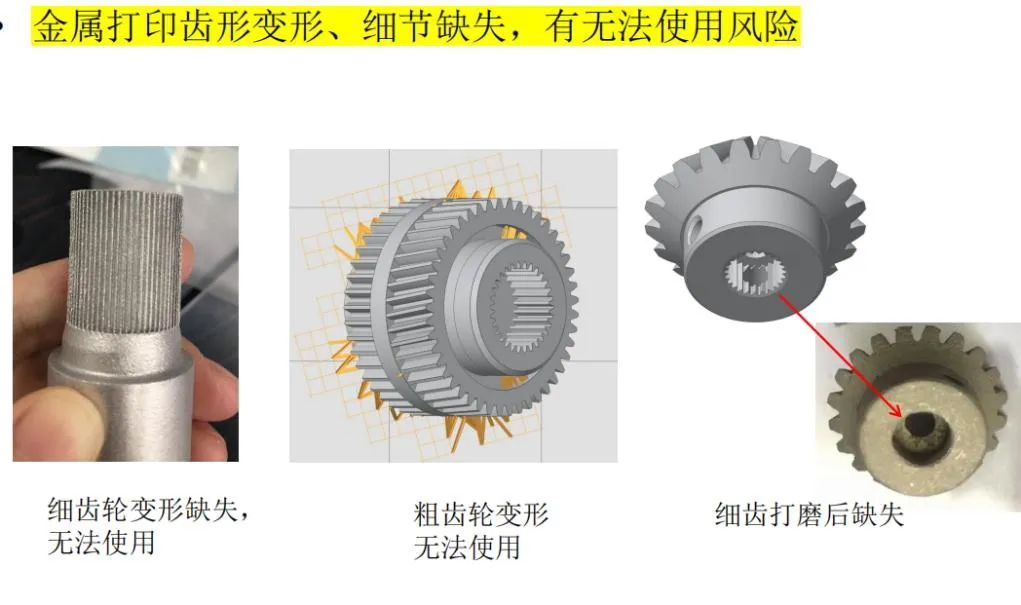
Зубчатые колёса / зубчатые структуры
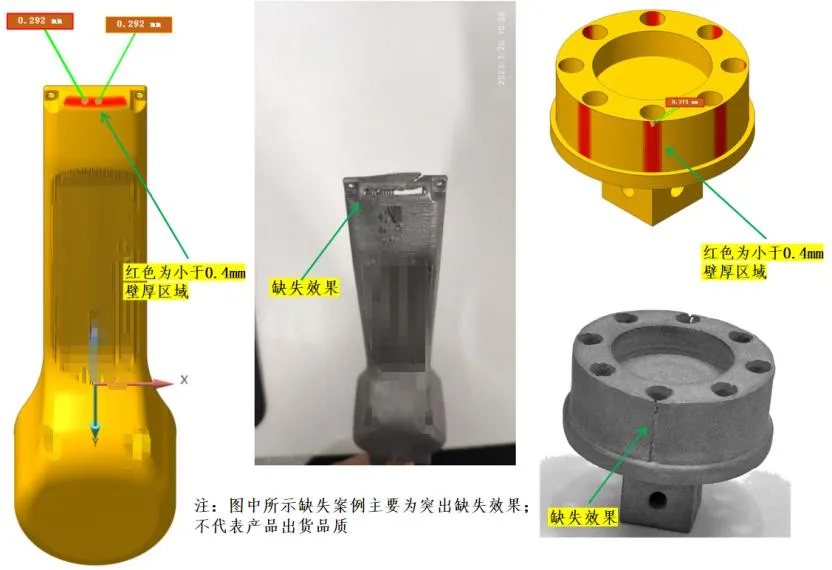
Ограничения тонких стенок (толщина ≤ 0,5 мм)
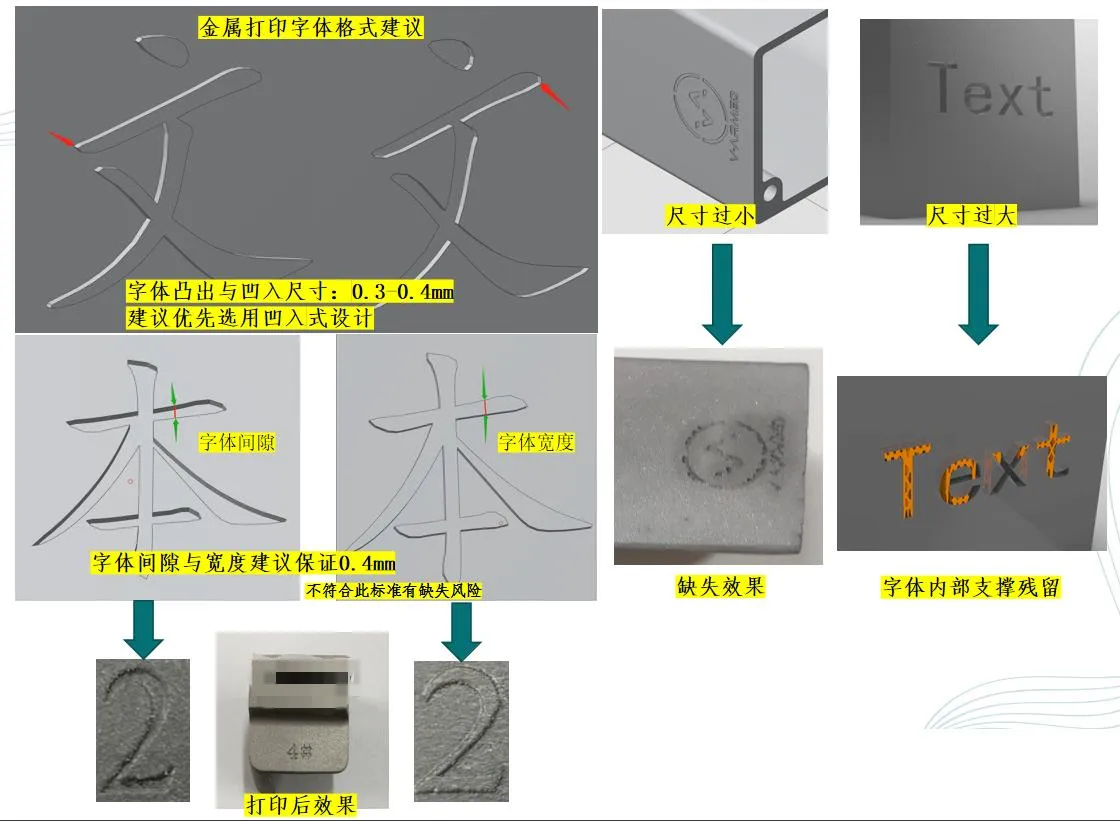
Текст и мелкие детали (размер элемента ≤ 0,3 мм)
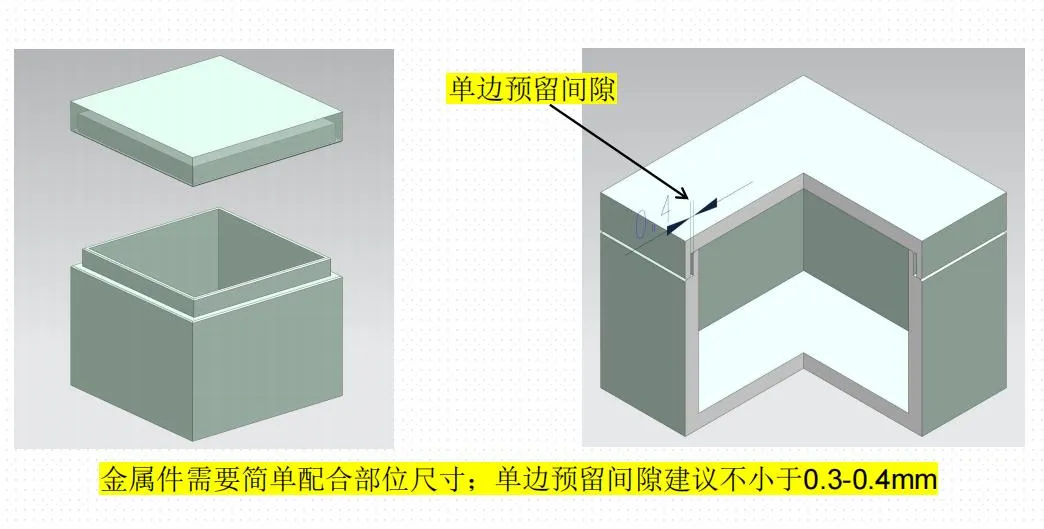
Сборочные зазоры для сопрягаемых деталей
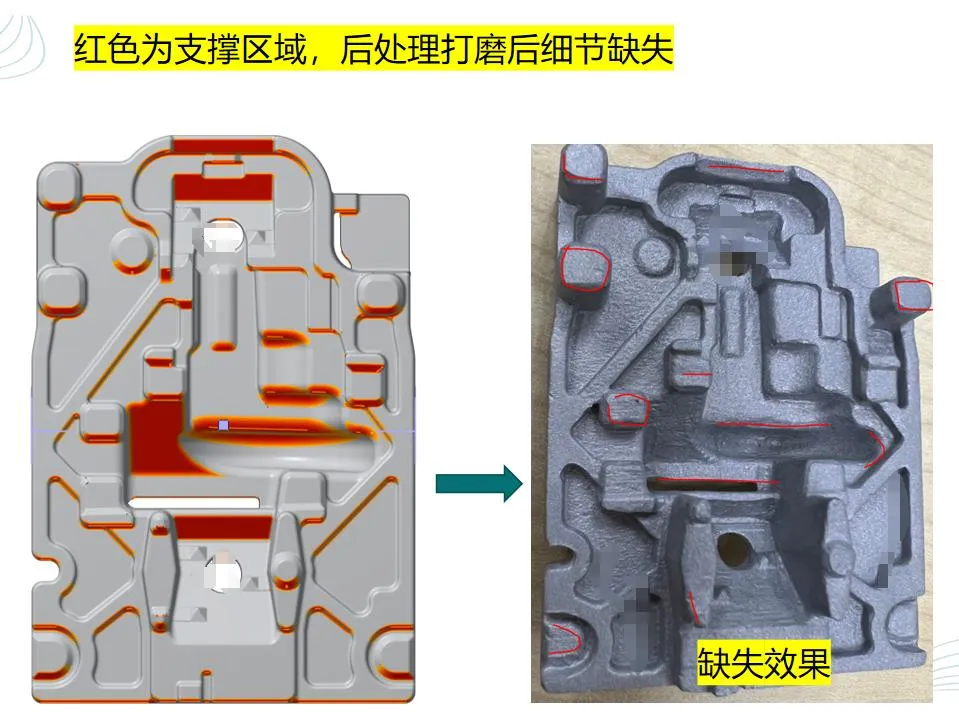
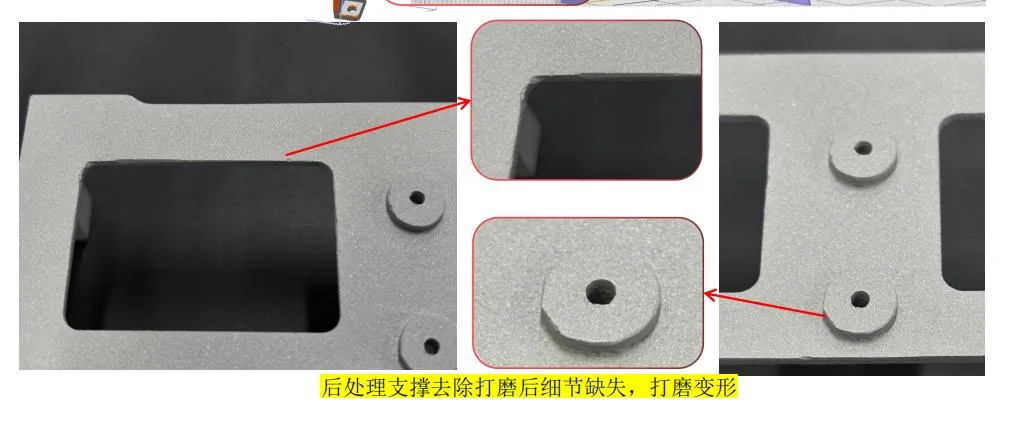
Поверхности поддержек и шероховатость нижней поверхности
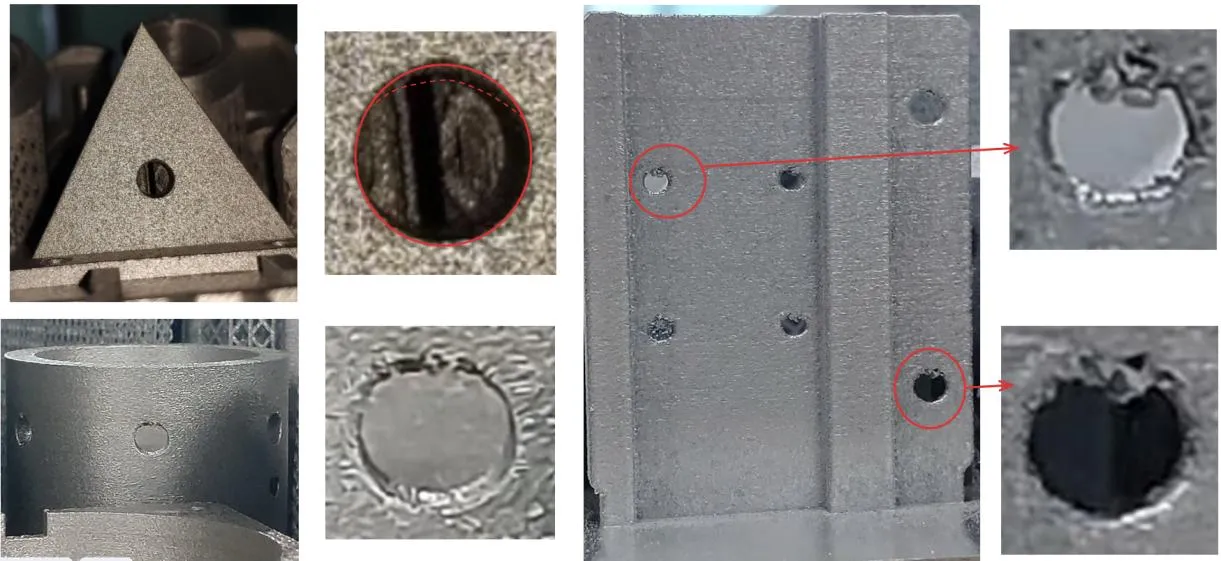
Деформация отверстий и шлак на стенках
Остатки порошка в замкнутых полостях
Остатки поддержек в глубоких пазах / внутренних каналах
Примечания по микроструктуре кромок
[03]Руководство по проектированию для аддитивного производства (DfAM)
Стандарты проектирования САПР с учетом особенностей нарезки и поддержки ванны расплава
Спецификация 01. Углы нависания и самоподдержка
Угол ≥ 45°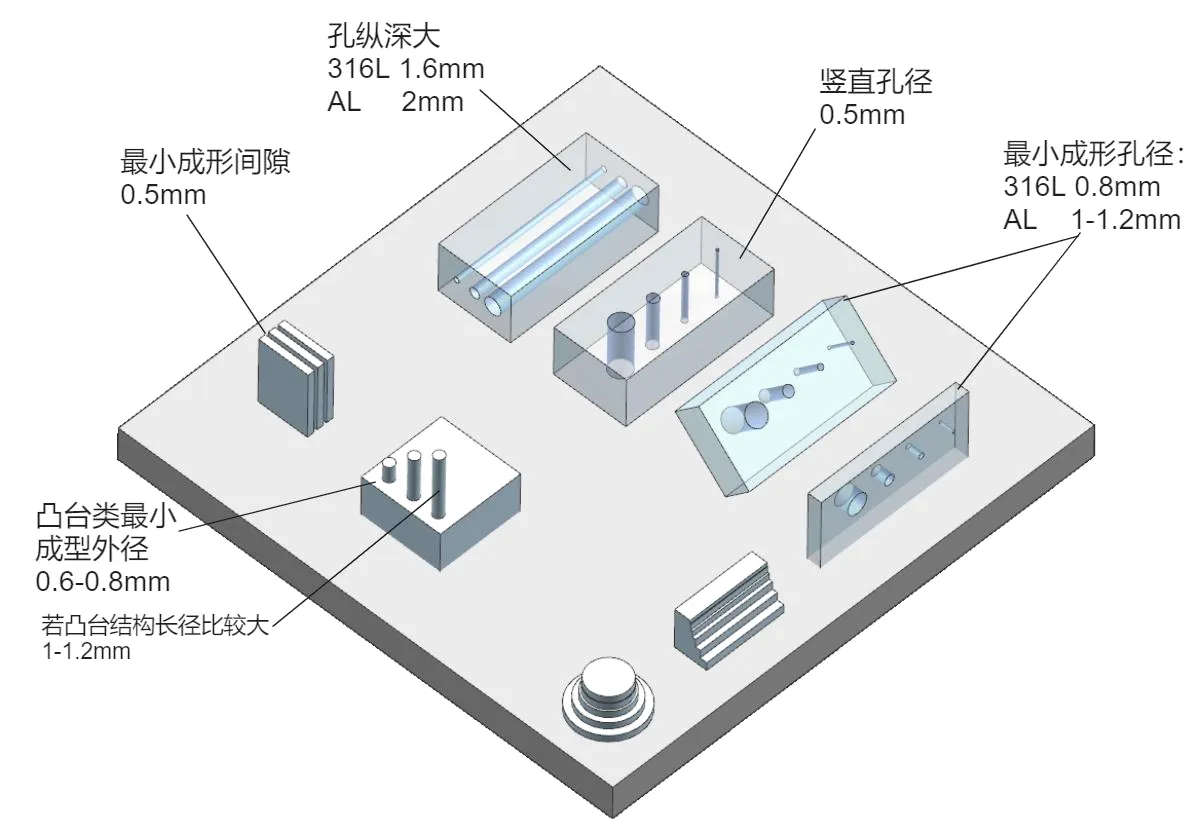
Спецификация 02. Каналы и закрытые полости с удалением порошка
Диаметр отверстия ≥ 2,0 мм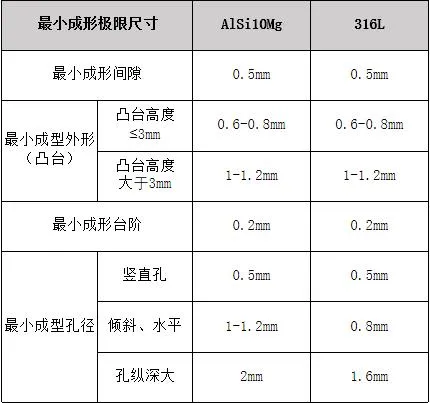
Руководство по процессу SLA (высокая точность)
Технология SLA использует УФ-лазер для послойного отверждения жидкой фотополимерной смолы, обеспечивая исключительно высокое качество поверхности и точность. Идеально подходит для декоративных прототипов, валидационных моделей и деталей с мелкими элементами.
[01]Возможности оборудования и механические свойства материалов
Производственные ограничения, стандартные допуски и показатели физических свойств материалов
Свойства материала
| Материал | Плотность (g/cm³) | Температура тепловой деформации (°C) | Предел текучести (MPa) | Предел прочности на растяжение (MPa) | Прочность при изгибе (MPa) | Модуль упругости (MPa) | Относительное удлинение (%) | Твердость (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Белая универсальная смола типа ABS (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Высокотемпературная смола | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
| Высоковязкая ударопрочная смола (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Полностью прозрачная смола (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
Стандарты допусков размеров при печати
[02]Риски печати и стратегии их предотвращения (с иллюстрациями)
Часто встречающиеся физические проблемы и способы их предотвращения с помощью САПР
Риск коробления больших тонких пластин
Задержка жидкости в глухих отверстиях / полостях
[03]Руководство по проектированию для аддитивного производства (DfAM)
Стандарты проектирования САПР с учетом особенностей нарезки и поддержки ванны расплава
Спецификация 01. Нависающие структуры и размещение поддержек
Угол ≥ 30°Руководство по процессу селективного лазерного спекания нейлона SLS
Технология SLS спекает порошок нейлона с помощью CO₂-лазера. Не требует физических поддерживающих структур, обладает отличной механической вязкостью и долговечностью, является предпочтительным выбором для функциональных деталей малых партий.
[01]Возможности оборудования и механические свойства материалов
Производственные ограничения, стандартные допуски и показатели физических свойств материалов
Свойства материала
| Материал | Плотность (g/cm³) | Температура тепловой деформации (°C) | Предел текучести (MPa) | Предел прочности на растяжение (MPa) | Прочность при изгибе (MPa) | Модуль упругости при растяжении (MPa) | Модуль изгиба (MPa) | Относительное удлинение (%) | Твердость | Ударная вязкость по Изоду с надрезом (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| Белый нейлон PA12 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Нейлон, армированный стекловолокном (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| Гибкий эластомер TPU | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Стандарты допусков размеров при печати
[02]Риски печати и стратегии их предотвращения (с иллюстрациями)
Часто встречающиеся физические проблемы и способы их предотвращения с помощью САПР
Удаление порошка в полостях без поддержек
Коробление больших плоских поверхностей
[03]Руководство по проектированию для аддитивного производства (DfAM)
Стандарты проектирования САПР с учетом особенностей нарезки и поддержки ванны расплава
Спецификация 01. Самоподдерживающаяся геометрия и проектирование зазоров
Зазор ≥ 0,5 мм