Przewodnik po procesie selektywnego topienia laserowego (SLM) metali
Technologia SLM wykorzystuje laser dużej mocy do topienia proszku metalowego w części o wysokiej gęstości. Aby zapewnić powodzenie produkcji i dotrzymanie terminów, przed złożeniem zamówienia należy ocenić następujące cechy fizyczne i wytyczne projektowe.
[01]Możliwości sprzętu i właściwości mechaniczne materiałów
Granice produkcyjne, standardowe tolerancje i wskaźniki właściwości fizycznych materiałów
Właściwości materiału
| Materiał | Gęstość (g/cm³) | Granica plastyczności (MPa) | Wytrzymałość na rozciąganie (MPa) | Wydłużenie (%) | Twardość | Przewodność cieplna | Przewodność elektryczna | Rezystywność elektryczna |
|---|---|---|---|---|---|---|---|---|
| Stal nierdzewna 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Aluminium AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Aluminium 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Stal umacniana wydzieleniowo 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Stop tytanu TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Czysty tytan TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Stal narzędziowa 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Stop superwytrzymały Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Miedź Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Stop miedzi CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Normy tolerancji wymiarowych druku
[02]Ryzyka druku i strategie ich ograniczania (z ilustracjami)
Częste problemy fizyczne i rozwiązania ograniczające z wykorzystaniem CAD
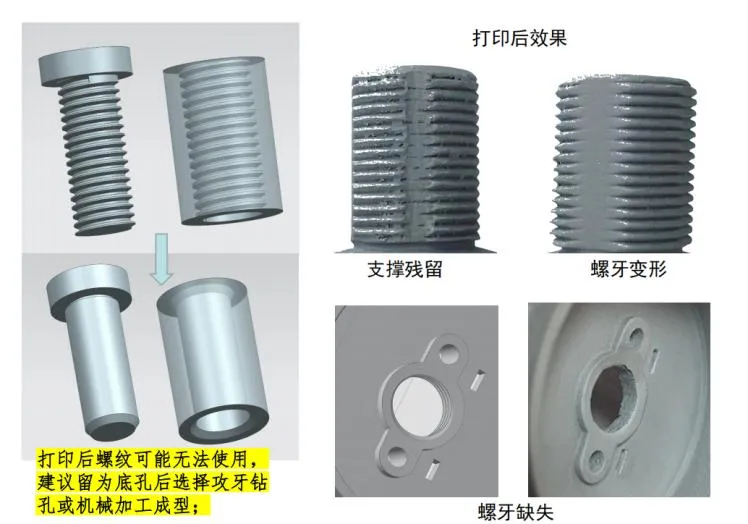
Druk struktur gwintowanych (gwinty wewnętrzne i zewnętrzne)
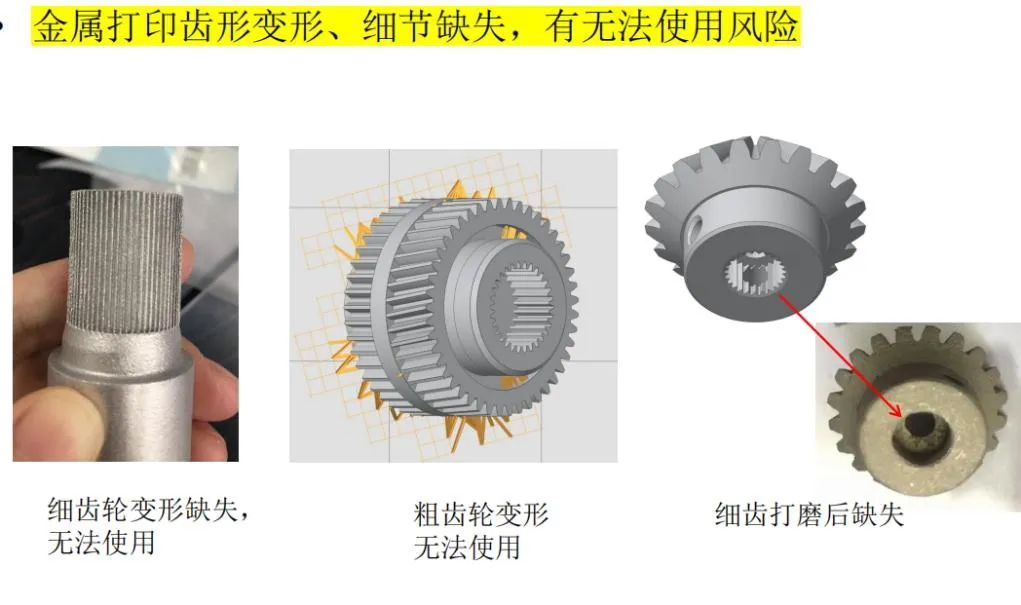
Struktury kół zębatych / zębów
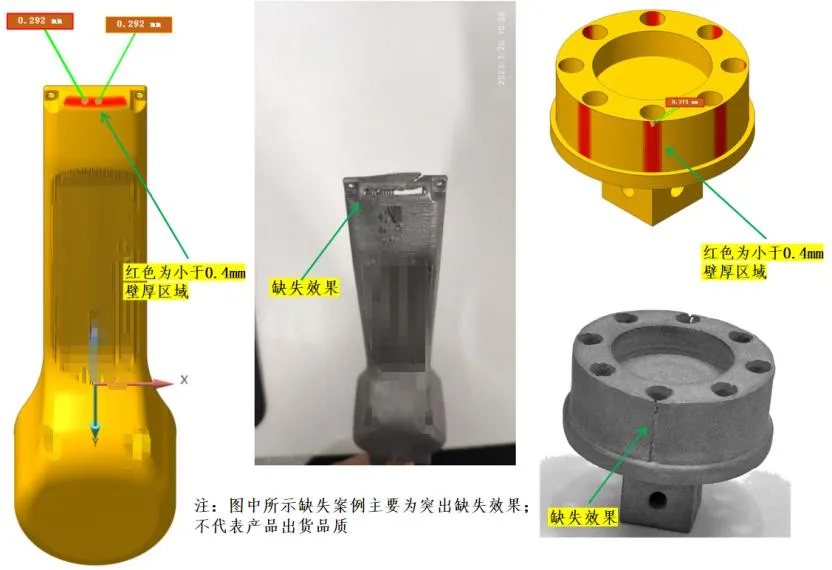
Granice cienkich ścianek (grubość ścianki ≤ 0,5 mm)
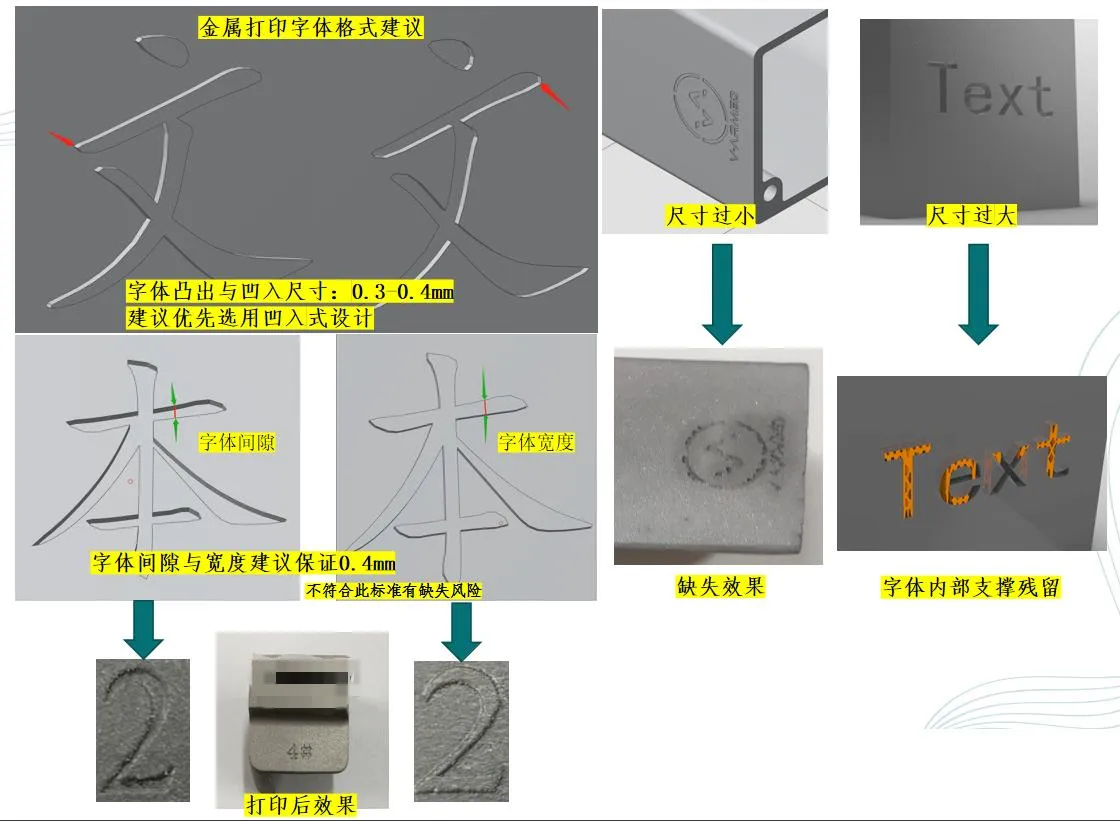
Tekst i drobne detale (rozmiar detalu ≤ 0,3 mm)
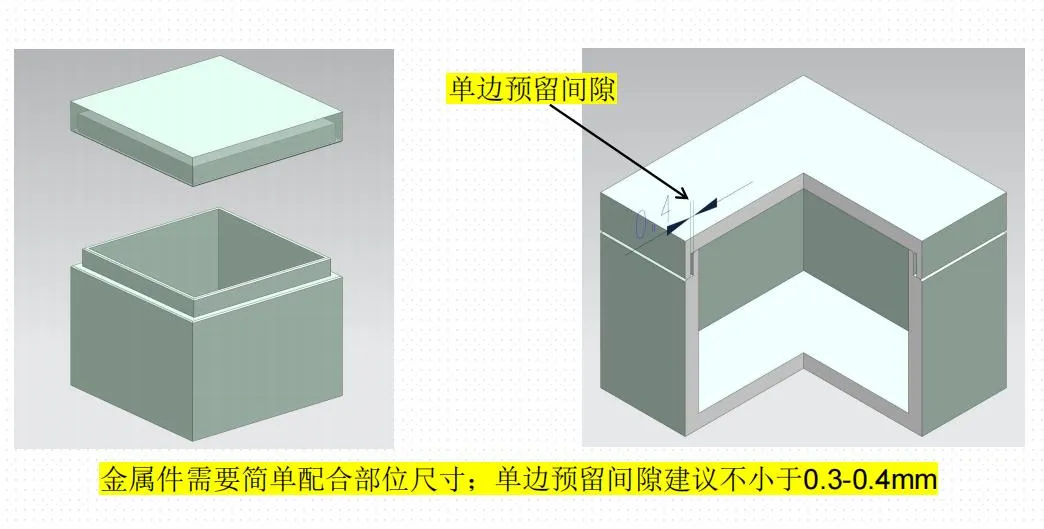
Luz montażowy dla zespołów
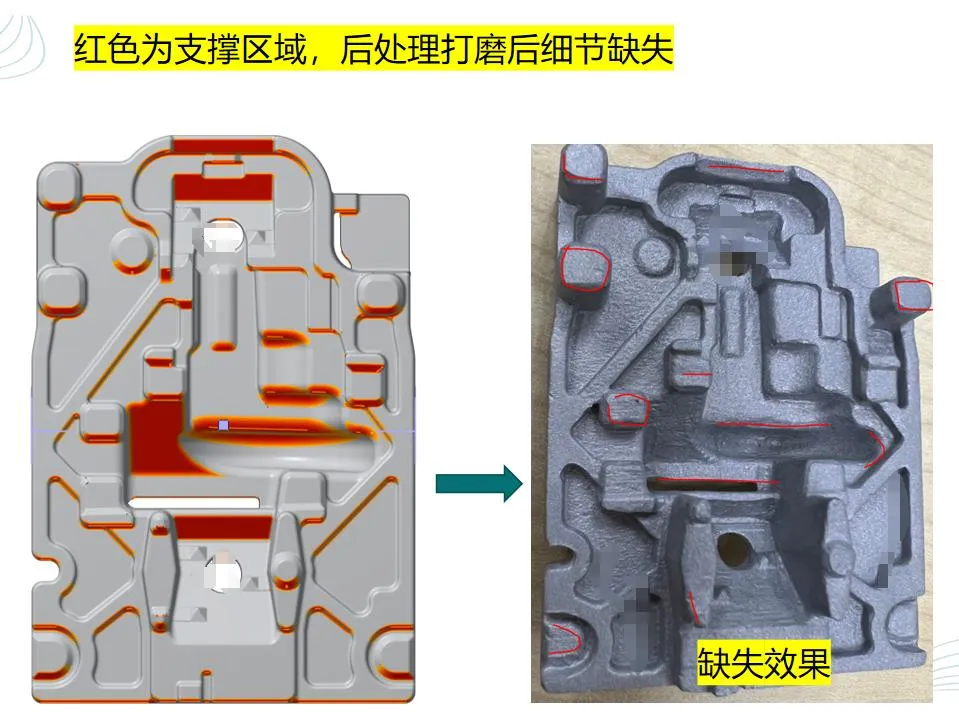
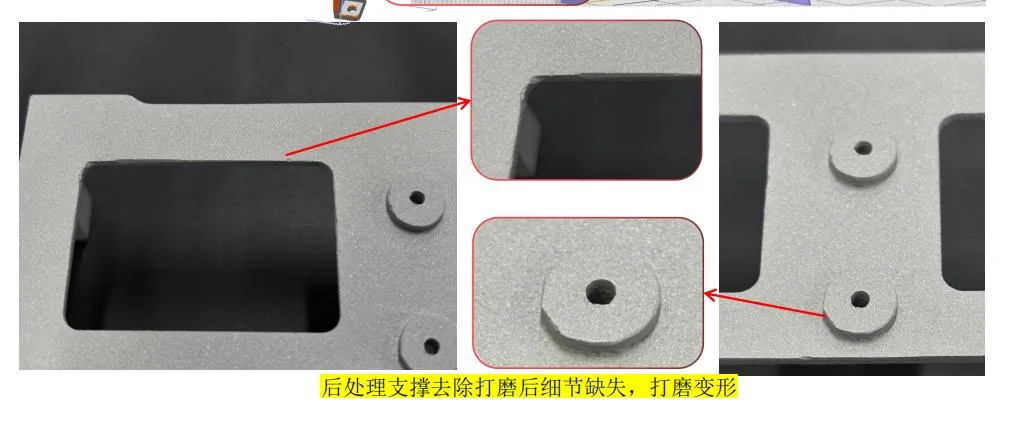
Powierzchnie podpór i chropowatość dolnej powierzchni
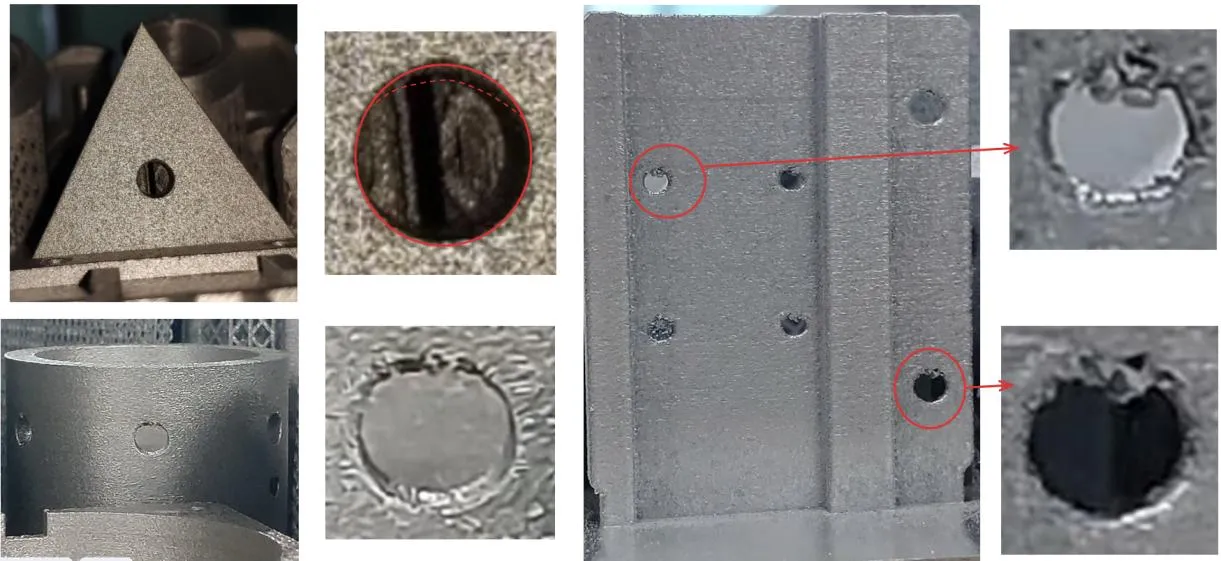
Odkształcenie otworów i żużel na ściankach
Pozostałości proszku w zamkniętych wnękach
Pozostałości podpór w głębokich szczelinach / kanałach wewnętrznych
Uwagi dotyczące mikrostruktury krawędzi
[03]Wytyczne projektowania dla wytwarzania przyrostowego (DfAM)
Standardy projektowania CAD zgodne z charakterystyką krojenia i podparcia jeziorka stopu
Specyfikacja 01. Kąty zwisu i samopodparcie
Kąt ≥ 45°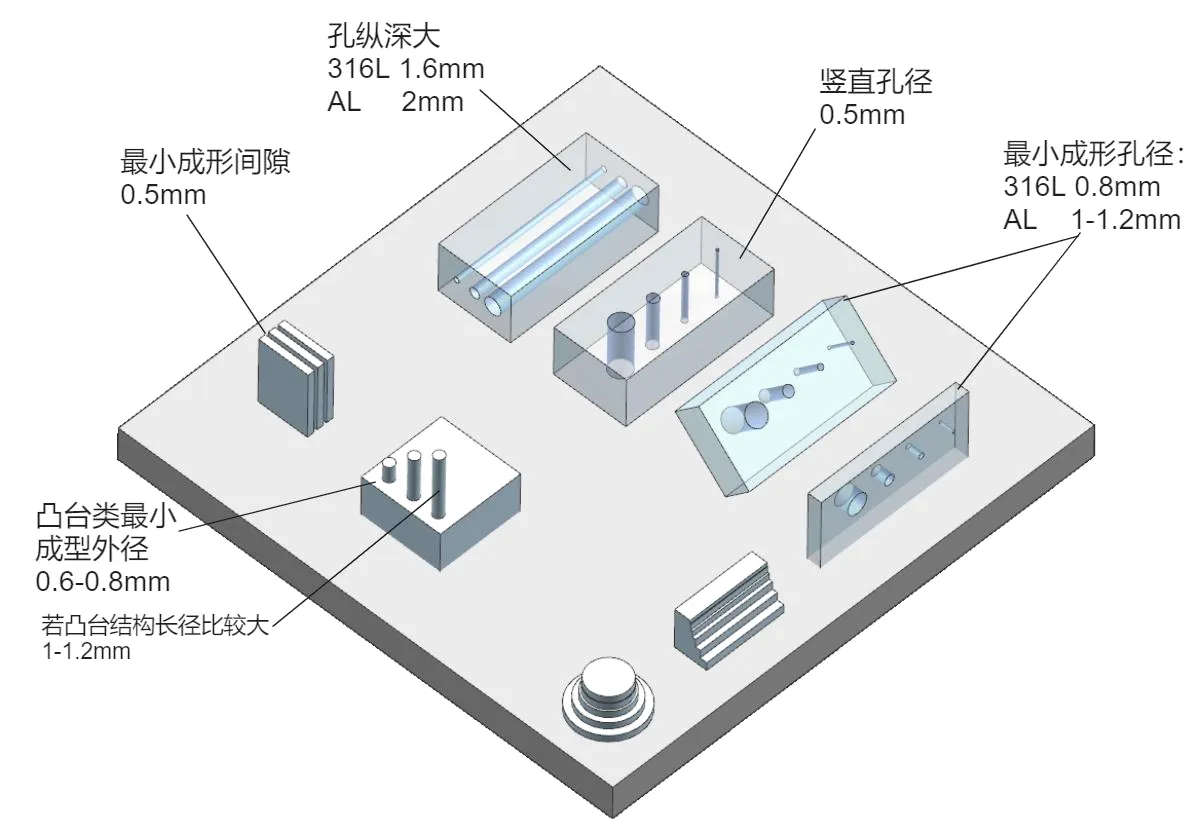
Specyfikacja 02. Kanały i zamknięte wnęki z usuwaniem proszku
Średnica otworu ≥ 2,0 mm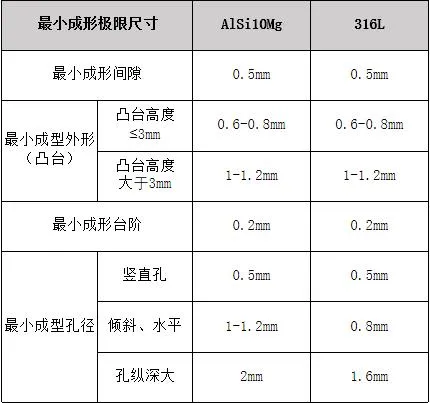
Przewodnik po procesie SLA (wysoka precyzja)
Technologia SLA wykorzystuje laser UV do utwardzania ciekłej żywicy fotopolimerowej warstwa po warstwie, zapewniając bardzo wysoką gładkość powierzchni i precyzję. Idealna do prototypów estetycznych, modeli walidacyjnych i części o drobnych detalach.
[01]Możliwości sprzętu i właściwości mechaniczne materiałów
Granice produkcyjne, standardowe tolerancje i wskaźniki właściwości fizycznych materiałów
Właściwości materiału
| Materiał | Gęstość (g/cm³) | Temperatura ugięcia pod obciążeniem (°C) | Granica plastyczności (MPa) | Wytrzymałość na rozciąganie (MPa) | Wytrzymałość na zginanie (MPa) | Moduł sprężystości (MPa) | Wydłużenie (%) | Twardość (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Biała uniwersalna żywica typu ABS (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Żywica o wysokiej wytrzymałości odporna na uderzenia (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Żywica w pełni przezroczysta (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Żywica wysokotemperaturowa | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Normy tolerancji wymiarowych druku
[02]Ryzyka druku i strategie ich ograniczania (z ilustracjami)
Częste problemy fizyczne i rozwiązania ograniczające z wykorzystaniem CAD
Ryzyko wypaczenia dużych cienkich płyt
Zatrzymywanie cieczy w otworach nieprzelotowych / kieszeniach
[03]Wytyczne projektowania dla wytwarzania przyrostowego (DfAM)
Standardy projektowania CAD zgodne z charakterystyką krojenia i podparcia jeziorka stopu
Specyfikacja 01. Struktury zwisające i rozmieszczenie podpór
Kąt ≥ 30°Przewodnik po procesie selektywnego spiekania laserowego nylonu SLS
Technologia SLS spieka proszek nylonowy za pomocą lasera CO₂. Nie wymaga fizycznych struktur podporowych, oferuje doskonałą wytrzymałość mechaniczną i trwałość, i jest preferowanym wyborem dla funkcjonalnych części w małych partiach.
[01]Możliwości sprzętu i właściwości mechaniczne materiałów
Granice produkcyjne, standardowe tolerancje i wskaźniki właściwości fizycznych materiałów
Właściwości materiału
| Materiał | Gęstość (g/cm³) | Temperatura ugięcia pod obciążeniem (°C) | Granica plastyczności (MPa) | Wytrzymałość na rozciąganie (MPa) | Wytrzymałość na zginanie (MPa) | Moduł rozciągania (MPa) | Moduł zginania (MPa) | Wydłużenie (%) | Twardość | Karbowana udarność Izoda (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| Biały nylon PA12 | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Nylon wzmacniany włóknem szklanym (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| Elastyczny elastomer TPU | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Normy tolerancji wymiarowych druku
[02]Ryzyka druku i strategie ich ograniczania (z ilustracjami)
Częste problemy fizyczne i rozwiązania ograniczające z wykorzystaniem CAD
Usuwanie proszku w niepodpartych wnękach
Wypaczanie na dużych płaskich powierzchniach
[03]Wytyczne projektowania dla wytwarzania przyrostowego (DfAM)
Standardy projektowania CAD zgodne z charakterystyką krojenia i podparcia jeziorka stopu
Specyfikacja 01. Geometria samopodporowa i projektowanie luzów
Luz ≥ 0,5 mm