Metal Seçici Lazer Eritme (SLM) Süreç Kılavuzu
SLM teknolojisi, metal tozunu yüksek yoğunluklu parçalara eritmek için yüksek güçlü bir lazer kullanır. Üretim başarısını ve zamanında teslimatı sağlamak için, sipariş vermeden önce aşağıdaki fiziksel özellikleri ve tasarım yönergelerini değerlendirin.
[01]Ekipman Yetenekleri ve Malzeme Mekanik Özellikleri
Üretim limitleri, standart toleranslar ve malzeme fiziksel özellik göstergeleri
Malzeme özellikleri
| Malzeme | Yoğunluk (g/cm³) | Akma Dayanımı (MPa) | Çekme Dayanımı (MPa) | Uzama (%) | Sertlik | Isıl iletkenlik | Elektrik iletkenliği | Elektriksel özdirenç |
|---|---|---|---|---|---|---|---|---|
| Paslanmaz Çelik 316L | 7.8 | 510±100520±100 | 700±100720±50 | 35±1032±10 | 93±3 HRB90±5 HRB | - | - | - |
| Alüminyum AlSi10Mg | 2.7 | 240±50210±50 | 440±50320±50 | 6±38±3 | 69±3 HRB63±3 HRB | - | - | - |
| Alüminyum 6061 | 2.7 | 202±40250±20 | 260±40300±20 | 14±510±5 | 90±10 HRB120±30 HRB | - | - | - |
| Çökelme Sertleşmeli Çelik 17-4PH | 7.8 | 560±1001100±100 | 900±1001300±100 | ≤21≤12.5 | 94±3 HRB41±3 HRC | - | - | - |
| Titanyum Alaşım TC4 (Ti6Al4V) | 4.5 | 1050±50950±50 | 1230±501015±50 | 7±313±3 | 38±2 HRC35±2 HRC | - | - | - |
| Saf Titanyum TA1 | 4.51 | ≥250950±50 | ≥3501015±50 | ≥3013±3 | 38±2 HRC35±2 HRC | - | - | - |
| Takım Çeliği 1.2709/18Ni300/MS1 | 8 | 1050±100≥1862 | 1200±100≥1930 | 12±44±2 | 33-39 HRC48-56 HRC | - | - | - |
| Süper Alaşım Inconel 718/GH4169 | 8.24 | 770±801150±100 | 1080±801400±100 | 25±318±5 | 30±3 HRC45±3 HRC | - | - | - |
| Bakır Cu | 8.92 | 165- | 240- | 30- | 115 HV- | 365 W/(m·K) | 96% IACS | 1.8 μΩ·cm |
| Bakır Alaşımı CuCrZr | 8.92 | ≥330- | ≥250- | ≥20- | -- | - | - | - |
Baskı Boyutsal Tolerans Standartları
[02]Baskı Riskleri ve Azaltma Stratejileri (Görsellerle)
Yaygın fiziksel sorunlar ve CAD azaltma çözümleri
Dişli Yapıların Basılması (İç ve Dış Dişler)
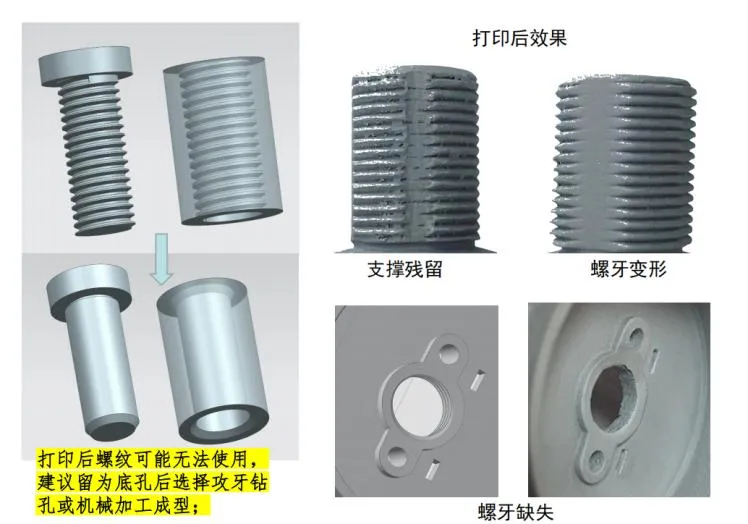
Dişli / Diş Yapıları
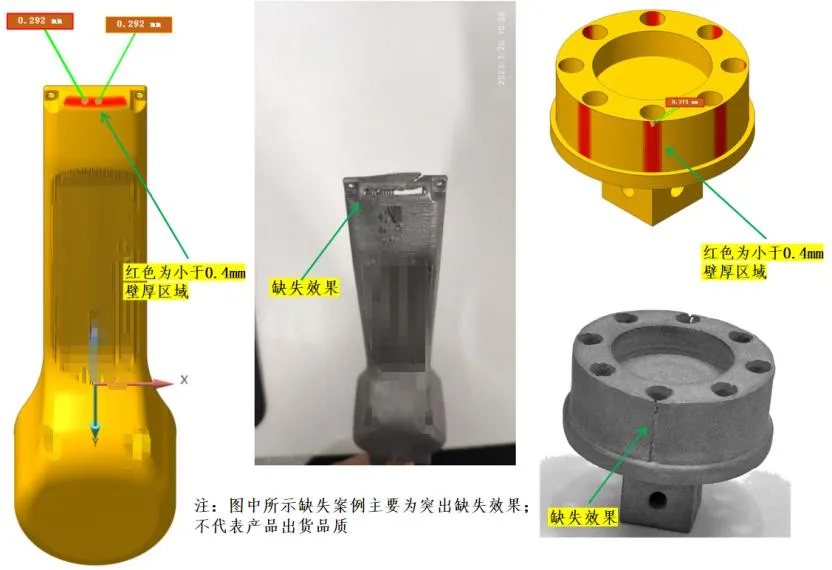
İnce Cidar Sınırları (Cidar Kalınlığı ≤ 0,5 mm)
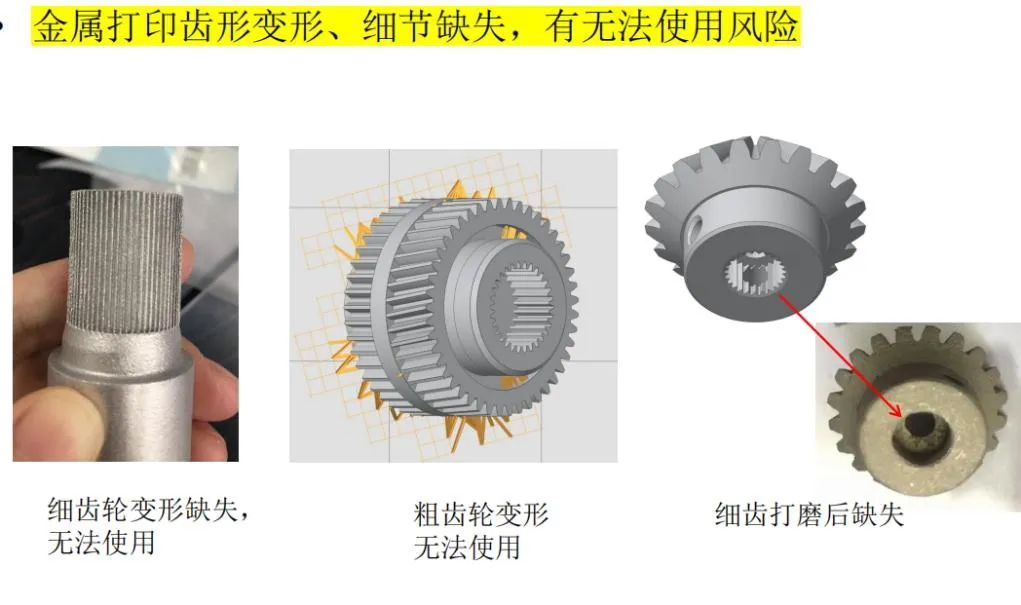
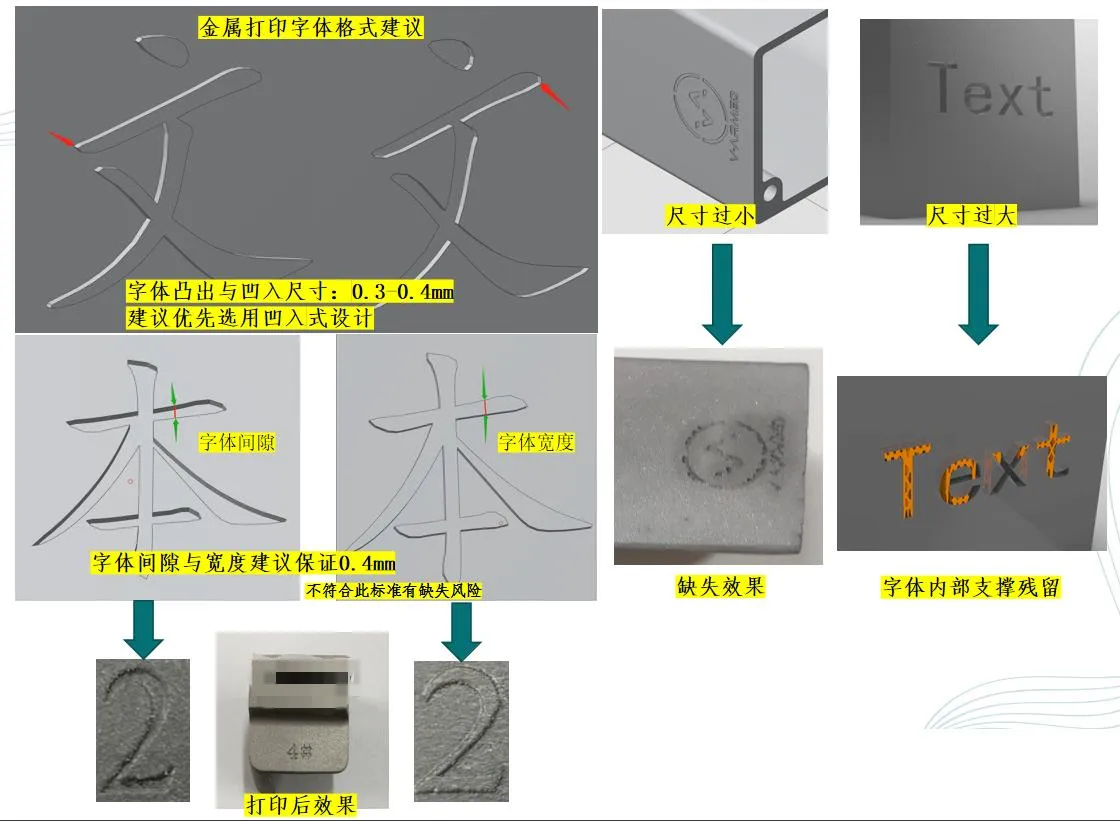
Metin ve İnce Detaylar (Detay Boyutu ≤ 0,3 mm)
Montaj Geçme Boşluğu
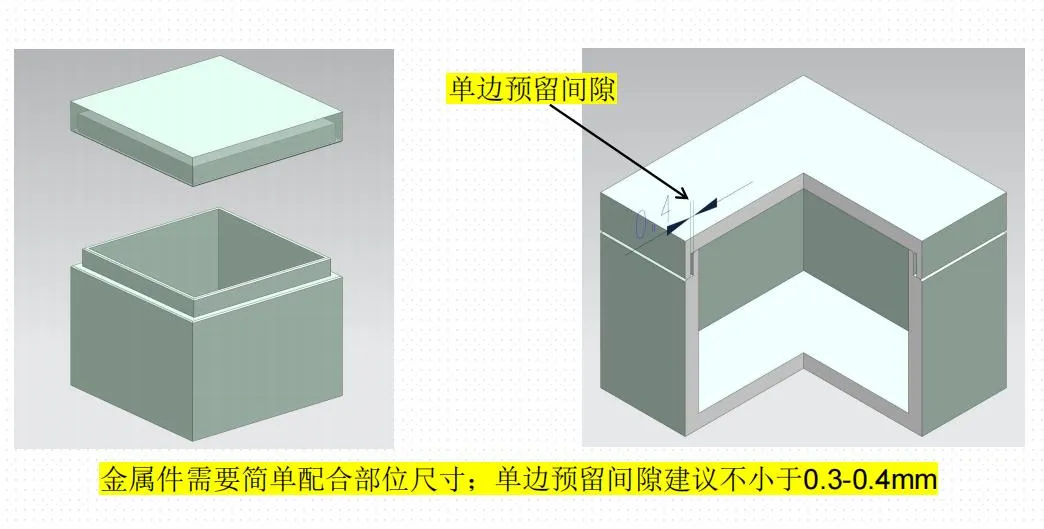
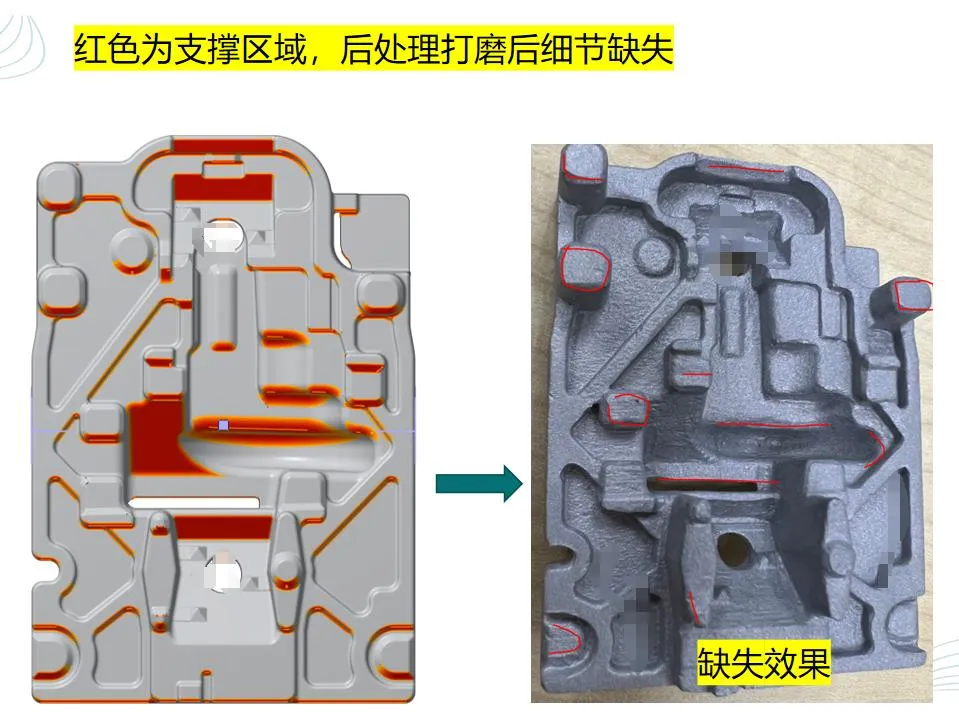
Destek Yüzeyleri ve Alt Yüzey Pürüzlülüğü
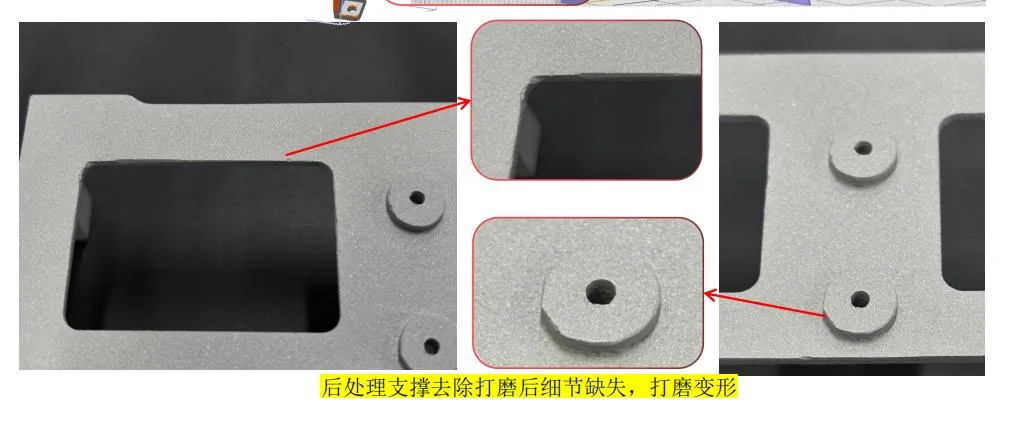
Delik Deformasyonu ve Duvarlarda Cüruf
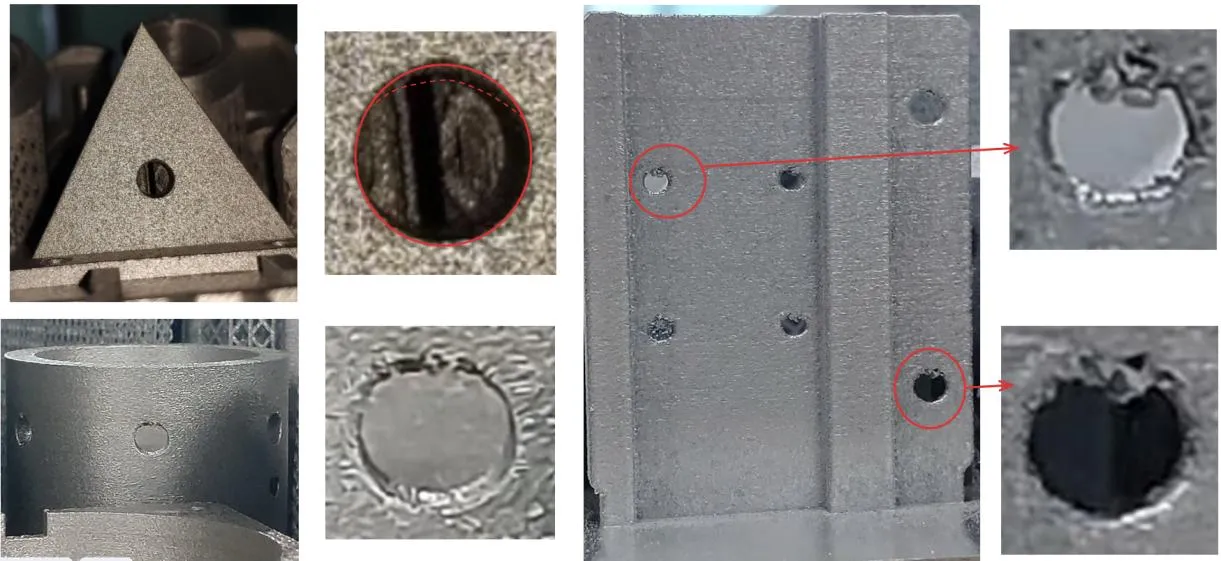
Kapalı Boşluklarda Toz Kalıntısı
Derin Yuvalar / İç Kanallarda Destek Kalıntısı
Kenar Mikro Yapı Notları
[03]Katmanlı İmalat için Tasarım Kılavuzu (DfAM)
Dilimleme ve ergitme havuzu destek özellikleriyle uyumlu CAD tasarım standartları
Özellik 01. Sarkıntı ve Kendinden Destekli Açılar
Açı ≥ 45°
Özellik 02. Kanallar ve Toz Tahliyeli Kapalı Boşluklar
Delik Çapı ≥ 2,0 mm
SLA (Yüksek Hassasiyet) Süreç Kılavuzu
SLA teknolojisi, sıvı fotopolimer reçineyi katman katman sertleştirmek için UV lazer kullanır ve son derece yüksek yüzey kalitesi ve hassasiyet sağlar. Estetik prototipler, doğrulama modelleri ve ince detaylı parçalar için idealdir.
[01]Ekipman Yetenekleri ve Malzeme Mekanik Özellikleri
Üretim limitleri, standart toleranslar ve malzeme fiziksel özellik göstergeleri
Malzeme özellikleri
| Malzeme | Yoğunluk (g/cm³) | Isıl sapma sıcaklığı (°C) | Akma Dayanımı (MPa) | Çekme Dayanımı (MPa) | Eğilme dayanımı (MPa) | Elastisite modülü (MPa) | Uzama (%) | Sertlik (Shore D) |
|---|---|---|---|---|---|---|---|---|
| Beyaz Çok Amaçlı ABS Benzeri Reçine (8000) | 1.15 | 46 | 42 - 48 | 35 | 67 | 2370 - 2650 | 6 - 9 | 79 Shore D |
| Yüksek Tokluklu Darbeye Dayanıklı Reçine (Somos) | 1.18 | - | 45 - 52 | 38 - 42 | - | - | 18 - 25 | 82 - 86 Shore D |
| Tamamen Şeffaf Reçine (9400) | 1.12 | - | 38 - 45 | 32 - 36 | - | - | 8 - 12 | 78 - 82 Shore D |
| Yüksek Sıcaklık Reçinesi | 1.21 | 70 | 55 - 65 | 48 - 55 | - | - | 3 - 6 | 85 - 88 Shore D |
Baskı Boyutsal Tolerans Standartları
[02]Baskı Riskleri ve Azaltma Stratejileri (Görsellerle)
Yaygın fiziksel sorunlar ve CAD azaltma çözümleri
Büyük İnce Plakalarda Eğilme Riski
Kör Deliklerde / Ceplerde Sıvı Tutulması
[03]Katmanlı İmalat için Tasarım Kılavuzu (DfAM)
Dilimleme ve ergitme havuzu destek özellikleriyle uyumlu CAD tasarım standartları
Özellik 01. Sarkıntı Yapıları ve Destek Yerleşimi
Açı ≥ 30°SLS Naylon Seçici Lazer Sinterleme Süreç Kılavuzu
SLS teknolojisi, naylon tozunu bir CO₂ lazer kullanarak sinterler. Fiziksel destek yapıları gerektirmez, mükemmel mekanik tokluk ve dayanıklılık sunar ve küçük parti fonksiyonel parçalar için ilk tercihtir.
[01]Ekipman Yetenekleri ve Malzeme Mekanik Özellikleri
Üretim limitleri, standart toleranslar ve malzeme fiziksel özellik göstergeleri
Malzeme özellikleri
| Malzeme | Yoğunluk (g/cm³) | Isıl sapma sıcaklığı (°C) | Akma Dayanımı (MPa) | Çekme Dayanımı (MPa) | Eğilme dayanımı (MPa) | Çekme modülü (MPa) | Eğilme modülü (MPa) | Uzama (%) | Sertlik | Çentikli Izod darbe dayanımı (kJ/m²) |
|---|---|---|---|---|---|---|---|---|---|---|
| PA12 Beyaz Naylon | 0.95 | 126 | 48 - 54 | 32 | 71 | - | 2241 | 5 - 8 | 75 Shore D | 29 |
| Cam Elyaf Takviyeli Nylon (PA12 GF30) | 1.26 | 160 | 65 - 75 | 44 | 68 | 3500 - 7800 | 2415 | 5 | 82 Shore D | 4.13 |
| TPU Esnek Elastomer | 1.10 | - | 15 - 25 | N/A | - | - | - | 250 - 350 | 85 - 90 Shore A | - |
Baskı Boyutsal Tolerans Standartları
[02]Baskı Riskleri ve Azaltma Stratejileri (Görsellerle)
Yaygın fiziksel sorunlar ve CAD azaltma çözümleri
Desteksiz Boşluklarda Toz Temizleme
Geniş Düz Yüzeylerde Eğilme
[03]Katmanlı İmalat için Tasarım Kılavuzu (DfAM)
Dilimleme ve ergitme havuzu destek özellikleriyle uyumlu CAD tasarım standartları
Özellik 01. Kendinden Destekli Geometri ve Boşluk Tasarımı
Boşluk ≥ 0,5 mm